

Einführung in die Mesh-Vernebler-Technologie
Die Entwicklung der Inhalationstherapie hängt von einer entscheidenden Komponente ab: dem Zerstäubungsmechanismus. Während die Hersteller von Verneblern traditionell auf kompressorbetriebene und Ultraschalltechnologien setzten, hat sich hier eine Revolution vollzogen Medizinischer Mesh-Piezo-Zerstäuber Systeme. Diese präzisionsgefertigten Geräte stellen einen grundlegenden Wandel in der Art und Weise dar, wie Medikamente an Patienten verabreicht werden, und bieten eine beispiellose Kontrolle über die Partikelgrößenverteilung, Betriebseffizienz und Tragbarkeit.
Die drei vorherrschenden Verneblungstechnologien weisen jeweils unterschiedliche Eigenschaften auf. Kompressorbasierte Systeme erzeugen durch schnelle Luftkompression große Aerosolpartikel, die typischerweise MMD-Werte (Mass Median Diameter) zwischen 4 und 6 Mikrometern erzeugen. Ultraschallvernebler verwenden Wandler, die mit Frequenzen um 100–180 kHz vibrieren und eine verbesserte Partikelgröße liefern, jedoch aufgrund der Wärmeentwicklung Einschränkungen bei der Arzneimittelkompatibilität aufweisen. Die Mesh-Verneblertechnologie vereint jedoch die besten Eigenschaften: präzise Mikroporenabgabe, geräuschloser Betrieb, außergewöhnliche Tragbarkeit und hervorragende Gleichmäßigkeit der Partikelgröße ohne thermische Belastung der Medikamente.
Was die Netzzerstäubung auszeichnet, liegt in ihrer grundlegenden Technik. Anstatt sich auf Luftkompression oder einfache Ultraschallvibrationen zu verlassen, verwenden Mesh-Systeme piezoelektrische Keramiktreiber in Verbindung mit lasergebohrten Metallmembranen, die Tausende von präzise gefertigten Mikroporen enthalten. Diese Kombination ermöglicht es Herstellern, Aerosoleigenschaften zu erreichen, die mit älteren Technologien bisher nicht möglich waren, was sich direkt in verbesserten klinischen Ergebnissen und einer verbesserten Patientencompliance niederschlägt.
Für Verneblerhersteller die richtige Auswahl Piezo-Zerstäuberscheibe Lieferanten wird zu einer entscheidenden Geschäftsentscheidung. Die Zerstäubungsscheibe selbst – scheinbar eine einfache Komponente – bestimmt maßgeblich die Produktleistung, Zuverlässigkeit und Wettbewerbspositionierung. In diesem Artikel werden die technischen Spezifikationen, Fertigungsaspekte und Auswahlkriterien untersucht, die Branchenexperten verstehen müssen, um fundierte Partnerschaftsentscheidungen treffen zu können.
Was ist ein medizinischer Mesh-Piezo-Zerstäuber?
Komponentenarchitektur und -funktion
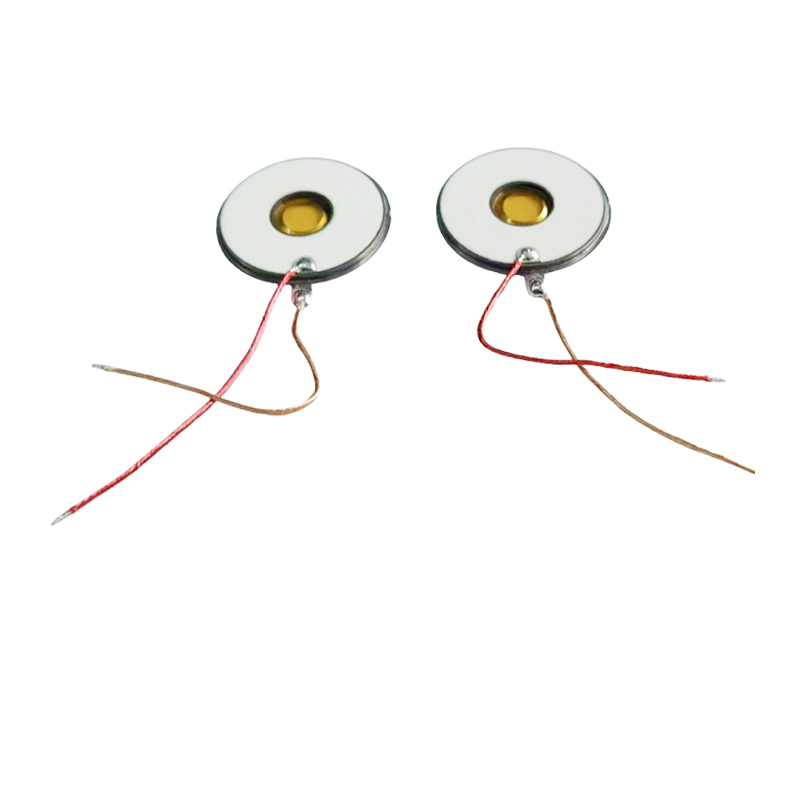
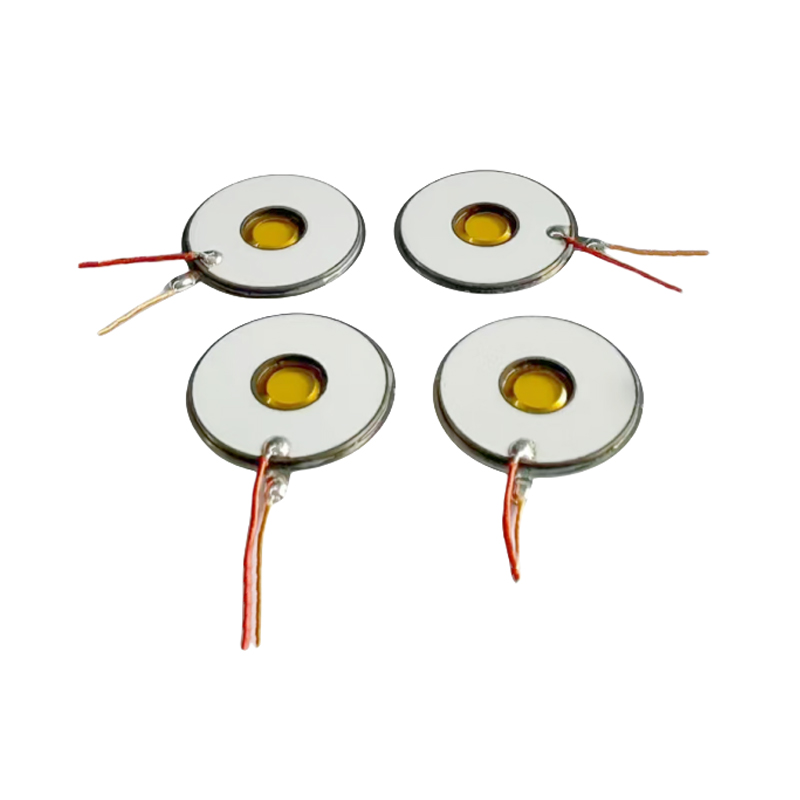
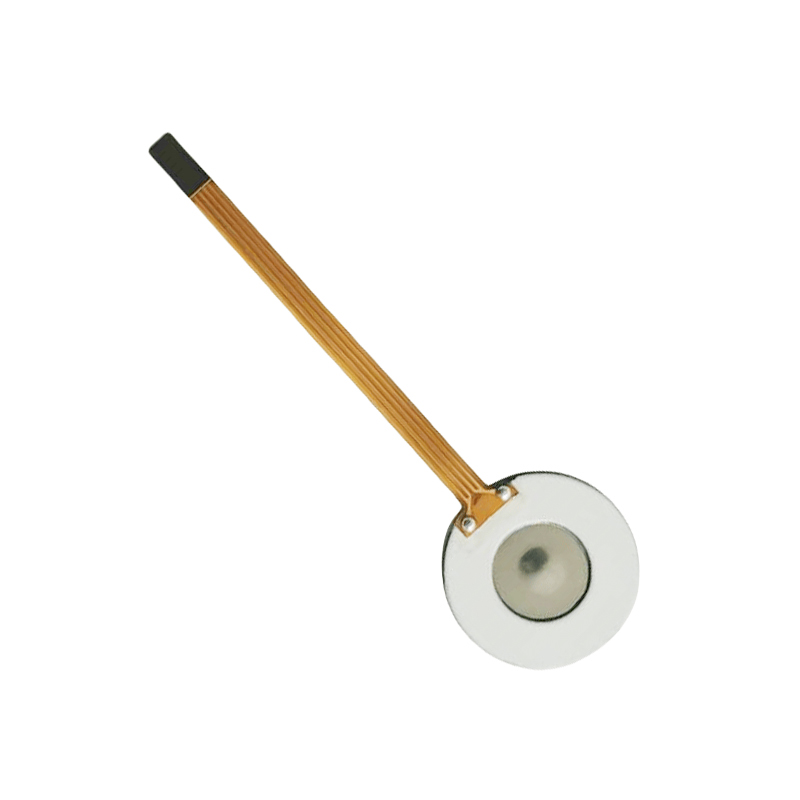
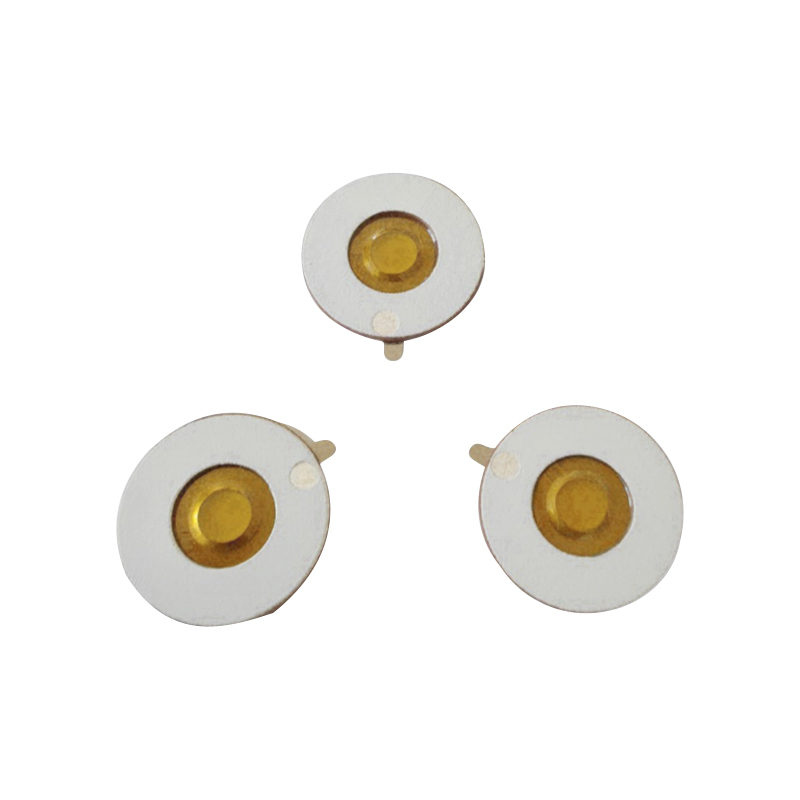
Ein medizinischer Mesh-Piezozerstäuber, auch vibrierende Mesh-Platte oder Mesh-Verneblerscheibe genannt, stellt eine integrierte Präzisionsbaugruppe dar. Es kombiniert drei wesentliche Elemente: einen piezoelektrischen Keramikring, der als mechanischer Aktuator dient, eine Metallmembran mit präzise gebohrten Mikroporen mit einem Durchmesser von 2 bis 5 Mikrometern und eine Flüssigkeitsreservoirkammer, die für Kapillarwirkung und Partikelbildung optimiert ist.
Der Funktionsmechanismus funktioniert durch resonante Vibration. Wenn elektrische Antriebssignale die piezoelektrische Keramik mit Energie versorgen – typischerweise bei Frequenzen zwischen 110 und 130 kHz – unterliegt das Material einer schnellen mechanischen Schwingung. Diese Vibrationen breiten sich durch die Metallmembran aus und erzeugen eine Pumpwirkung, die flüssige Medikamente durch die Mikroporenmatrix drückt. Wenn Tröpfchen einzelne Poren passieren, werden sie durch die schnelle Beschleunigung und die umgebenden Luftströme in feine Aerosolpartikel zerlegt.
Im Gegensatz zu Ultraschallverneblern, die Wärme durch anhaltende hochfrequente Vibration der Flüssigkeit selbst erzeugen, isolieren Netzsysteme thermische Belastungen. Das Medikament bleibt in einer kühleren Kammer, während nur das Diaphragma mit hoher Frequenz vibriert, wodurch die Stabilität und Bioaktivität des Medikaments erhalten bleibt. Diese Unterscheidung erweist sich als besonders wichtig für temperaturempfindliche Arzneimittel, einschließlich bestimmter Biologika und immunmodulatorischer Wirkstoffe.
Wichtige Betriebsparameter
Das Verständnis der Kernspezifikationen ermöglicht die richtige Auswahl und Integration:
- Resonanzfrequenz: Typischerweise 110-130 kHz, passend zur Antriebselektronik. Die Frequenzstabilität wirkt sich direkt auf die Effizienz und Konsistenz der Vernebelung aus. Geringfügige Abweichungen können die Leistung um 10–15 % reduzieren und zu Partikelgrößenverschiebungen außerhalb des therapeutischen Bereichs führen.
- Mikroporendurchmesser: Der Bereich liegt zwischen 2 und 5 Mikrometern und bestimmt direkt den MMAD (Masse Median Aerodynamic Diameter). Kleinere Poren erzeugen MMAD-Werte unter 3 Mikrometern, ideal für tiefe Lungenablagerungen bei der Behandlung von COPD und Asthma.
- Vernebelungsrate: Typischerweise beträgt der Aerosolausstoß 0,2–0,5 ml pro Minute und bestimmt die Behandlungsdauer. Höhere Raten verkürzen die Dierapiezeit, erfordern jedoch eine präzise Steuerung, um die Homogenität der Partikelgröße aufrechtzuerhalten.
- Piezoelektrische Kopplung: Der Wirkungsgrad der Umwandlung von mechanischer in elektrische Energie, beeinflusst durch die Eigenschaften des Keramikmaterials und die Membrangeometrie. Eine schlechte Kopplung erhöht den Stromverbrauch und erzeugt überschüssige Wärme.
Für Hersteller, die Zerstäuberscheiben bewerten, sollten diese Parameter niemals als feste Spezifikationen betrachtet werden. Vielmehr stellen sie eine Grundlage für kundenspezifische Gespräche mit qualifizierten Lieferanten dar, die in der Lage sind, Lösungen für spezifische Verneblerkammergeometrien und therapeutische Anwendungen zu entwickeln.
Technische Spezifikationen und Anpassungsleitfaden
B2B-Beschaffungsentscheidungen für Verneblerkomponenten erfordern einen detaillierten technischen Vergleich. Die folgende Tabelle stellt typische Spezifikationsbereiche und Anpassungsmöglichkeiten vor, die Premiumanbieter von Standardherstellern unterscheiden:
| Parameter | Typischer Bereich | Auswirkungen auf die Leistung | Anpassbar |
|---|---|---|---|
| Membranmaterial | Edelstahl 304/316, Ni-Pd-Legierung | Arzneimittelkompatibilität, Korrosionsbeständigkeit | Ja |
| Mikroporendurchmesser | 2,0–5,0 Mikrometer | MMAD und Lungenablagerungstiefe | Ja |
| Resonanzfrequenz | 110-130 kHz | Zerstäubungseffizienz, Treiberanpassung | Ja |
| Vernebelungsrate | 0,2–0,5 ml/Minute | Behandlungsdauer und Medikamentenabgabevolumen | Ja |
| Montagedurchmesser | 8/10/12/16/20 mm | Integration der Verneblerkammer | Ja |
| Piezoelektrischer Keramiktyp | PZT-basierte Formulierungen | Elektromechanische Effizienz und Stabilität | Je nach Bedarf |
Alle oben aufgeführten Parameter bleiben vollständig anpassbar, um sie an die Spezifikationen Ihrer Verneblerplattform und Ihre Therapieziele anzupassen. Premium-Hersteller unterhalten die Fertigungsinfrastruktur, um jede einzelne Spezifikation anzupassen, ohne die integrierte Leistung der gesamten Baugruppe zu beeinträchtigen.
Mikroporentechnik und Lungenablagerung
Die Beziehung zwischen Mikroporendurchmesser und MMAD bestimmt die Eignung für die klinische Anwendung. Kleinere Poren (2,0–2,5 Mikrometer) erzeugen MMAD-Werte unter 2,5 Mikrometer und ermöglichen so eine bevorzugte Ablagerung in den unteren Atemwegsregionen – optimal für Asthma, COPD, Lungenfibrose und die Medikamentenabgabe in die tiefe Lunge. Mittlere Poren (3,0–3,5 Mikrometer) zielen auf die zentralen Atemwege ab und stellen ideale Spezifikationen für breite therapeutische Anwendungen dar. Größere Poren (4,0–5,0 Mikrometer) liefern höhere MMAD-Werte und eignen sich für Erkrankungen der oberen Atemwege und Spezialanwendungen, einschließlich der transmukosalen Verabreichung.
Diese Anpassungsfähigkeit berücksichtigt eine kritische Marktrealität: Unterschiedliche therapeutische Indikationen erfordern unterschiedliche Partikelgrößenverteilungen. Eine zuverlässige Lieferant von Mesh-Verneblerscheiben beweist Flexibilität über den gesamten Spezifikationsbereich und bietet nicht nur Standardprodukte in Einzelkonfigurationen an.
Exzellenz in Materialwissenschaft und Fertigung
Auswahl und Eigenschaften des Membranmaterials
Die Auswahl medizinischer Materialien trennt hochwertige Komponenten von unzureichenden Ersatzstoffen. Edelstahl 304 und 316 bleiben Industriestandards und bieten außergewöhnliche Korrosionsbeständigkeit, Biokompatibilität und mechanische Stabilität über wiederholte Vibrationszyklen hinweg. Der erhöhte Molybdängehalt des Materials der Güteklasse 316 bietet eine hervorragende Beständigkeit gegen chloridhaltige Medikamente und aggressive pharmazeutische Formulierungen.
Nickel-Palladium-Legierungen stellen spezielle Optionen für Anwendungen dar, die eine extreme Arzneimittelverträglichkeit oder längere Kontaktzeiten mit korrosiven Verbindungen erfordern. Obwohl die Kosten für die Massenfertigung unerschwinglich sind, ermöglichen diese Materialien den Zugang zu Märkten, in denen standardmäßige rostfreie Materialien ihre Grenzen aufweisen. Polyimid-Polymere dienen bestimmten kostensensiblen Einweganwendungen, opfern jedoch die Haltbarkeits- und Wiederverwendbarkeitsvorteile von Metallmembranen.
Die Materialauswahl wirkt sich direkt auf die Produktlebensdauer aus. Hochwertige Metallmembranen halten unter ordnungsgemäßen Betriebsbedingungen 500 Millionen bis über 1 Milliarde Vibrationszyklen stand – was einer praktischen Nutzung von 10 bis 20 Jahren entspricht. Bei der Auswahl minderwertiger Materialien kommt es innerhalb von Monaten zu Ermüdungsrissen, Porenvergrößerungen und Leistungseinbußen, was letztendlich zu Unzufriedenheit bei den Kunden und Rücklaufquoten führt, die dem Ruf des Marktes schaden.
Laserbohrpräzision und Mikroporenkonsistenz
Im Mittelpunkt der Fertigungskompetenz steht die Erzeugung von Laser-Mikroporen. Tausende einzelner Poren müssen mit Präzision im Mikrometerbereich gebohrt werden, wobei über die gesamte Membranoberfläche hinweg ein gleichmäßiger Abstand, eine gleichbleibende Tiefe und Kantenqualität gewährleistet bleiben müssen. Selbst geringfügige Schwankungen des Porendurchmessers – Unterschiede von nur 0,2 Mikrometern – führen zu messbaren Verschiebungen der Zerstäubungsrate und der Partikelgrößenverteilung.
Fortschrittliche Laserbohrsysteme nutzen Echtzeitüberwachung und Präzisionsoptik, um die Bohrkonsistenz über mehrstündige Produktionsläufe hinweg aufrechtzuerhalten. Die thermischen Effekte des Laserprozesses müssen sorgfältig kontrolliert werden, um Mikrorisse an den Porenrändern oder Veränderungen der Materialeigenschaften im umgebenden Metall zu verhindern. Qualitätshersteller investieren viel in die Wartung von Lasersystemen und in die Schulung der Bediener, um bei 100 % der Produktionsleistung Porendurchmessertoleranzen von 5–10 % zu erreichen.
Die Konsistenzvalidierung erfordert strenge Qualitätskontrollprotokolle. Akzeptable Lieferanten nutzen Rasterelektronenmikroskopie (REM), um die Porengeometrie in repräsentativen Abständen zu überprüfen, Aerosoltests, um die tatsächliche Zerstäubungsleistung zu bestätigen, und statistische Analysen, um Prozessdrift zu identifizieren, bevor es zu Produktausfällen kommt. Rohstoffhersteller überspringen diese Validierungsschritte häufig, was zu erheblichen Qualitätsrisiken für die Kunden führt.
Piezoelektrische Keramikanpassung und -integration
Das Keramikelement stellt das Energieumwandlungssystem der Zerstäuberscheibe dar. Moderne piezoelektrische Keramiken funktionieren durch den umgekehrten piezoelektrischen Effekt: Wenn elektrische Felder das Material mit Energie versorgen, kommt es zu präzisen Dimensionsänderungen, die mechanische Vibrationen auf die angebrachte Membran übertragen. Nicht alle piezoelektrischen Materialien funktionieren gleich. Zu den wichtigsten Merkmalen, die sich auf die Leistung auswirken, gehören der Resonanzfrequenzgang, die Impedanzeigenschaften, der elektromechanische Kopplungskoeffizient und die dielektrischen Eigenschaften.
Die Frequenzanpassung zwischen Keramik und Membran erweist sich als entscheidend. Die komplette Baugruppe – Keramik plus Metallmembran – besitzt ihre eigene Resonanzfrequenz, die durch Materialeigenschaften und geometrische Konfiguration bestimmt wird. Die Antriebselektronik muss diese Resonanzfrequenz präzise anregen. Nicht übereinstimmende Baugruppen erfordern möglicherweise eine um 30–50 % höhere Leistungsaufnahme, um die angestrebten Vernebelungsraten zu erreichen, was zu übermäßiger Hitzeentwicklung führt und die Batteriereserven in tragbaren Geräten verbraucht.
Premium-Lieferanten entwickeln kundenspezifische Keramikrezepturen oder wählen für jede Membrankonfiguration spezifische Keramikqualitäten aus, um eine optimale Leistung im Betriebsbereich von 110–130 kHz zu gewährleisten. Diese Beachtung der Keramik-Membran-Anpassung unterscheidet Produkte, die über alle Herstellungschargen hinweg eine konstante Leistung erbringen, von solchen, die inakzeptable Leistungsschwankungen aufweisen.
Qualitätssicherung und Fertigungsvalidierung
Eine umfassende Qualitätskontrolle umfasst mehrere Dimensionen:
- Prüfung der Verneblungsleistung: Jede Einheit wird einer Aerosolausstoßmessung unterzogen, um sicherzustellen, dass die Abgaberate innerhalb der Spezifikation liegt. Dimensionales Laserscannen validiert die Membrandicke und die akustischen Eigenschaften.
- Mikroporeninspektion: Zufällige Probenahme und statistische Analyse von Porendurchmesser, -abstand und Kantenqualität durch optische und Elektronenmikroskopie.
- Haltbarkeitsvalidierung: Beschleunigte Vibrationstests, die Millionen von Betriebszyklen simulieren und frühe Anzeichen von Ermüdung oder strukturellen Versagensarten erkennen.
- Einhaltung der Biokompatibilität: Prüfung auf Zytotoxizität, Sensibilisierungspotenzial und Materialauslaugungsanalyse gemäß ISO 10993-Standards.
- Sterilisationskompatibilität: Validierung der Material- und Komponentenstabilität unter Sterilisationsprozessen mit Ethylenoxid oder Gammastrahlung.
Diese Qualitätsprotokolle erfordern eine hochentwickelte Laborinfrastruktur, geschultes Personal und erhebliche Kapitalinvestitionen. Hersteller, die die niedrigsten Stückpreise anbieten, arbeiten in der Regel ohne solche Validierungssysteme, was zu latenten Risiken von Feldausfällen, Kundenunzufriedenheit und potenziellen regulatorischen Risiken führt.
Anwendungssegmente und Marktchancen
Management von Atemwegserkrankungen
Chronisch obstruktive Lungenerkrankungen und Asthma sind Hauptmärkte für die Verneblertechnologie. Patienten mit diesen Erkrankungen benötigen eine zuverlässige und konsistente Verabreichung von Bronchodilatatoren, Kortikosteroiden und Mukolytika direkt an die betroffenen Atemwege. Mesh-Verneblersysteme zeichnen sich bei dieser Anwendung durch eine präzise Steuerung der Partikelgröße aus, die auf Ablagerungen in den unteren Atemwegen abzielt, und eine kürzere Behandlungsdauer im Vergleich zu Ultraschall- oder Kompressorsystemen. Eine 10- bis 15-minütige Therapiesitzung ist machbar und verbessert die Compliance erheblich, insbesondere bei älteren und pädiatrischen Bevölkerungsgruppen.
Die Behandlung von Mukoviszidose erfordert noch größere Komplexität. Patienten benötigen täglich mehrere Medikamente, darunter DNase, Tobramycin und Aztreonam, um die Lungenpenetration zu maximieren und gleichzeitig die systemische Absorption zu minimieren. Netzvernebler mit MMAD-Verteilungen unter 2,5 Mikrometern unterstützen direkt optimale Therapieergebnisse bei dieser anspruchsvollen Indikation.
Pädiatrische Inhalationstherapie
Kinder stellen besondere Anforderungen: Behandlungsgeräte müssen ohne Kooperation konsistente Ergebnisse liefern, geräuschlos arbeiten, um Angstzustände zu reduzieren, und die Therapie schnell abschließen, um die Compliance des Patienten aufrechtzuerhalten. Die Mesh-Verneblertechnologie berücksichtigt alle diese Kriterien gleichzeitig. Der geräuschlose Betrieb eliminiert die beängstigenden Kompressorgeräusche, die bei herkömmlichen Verneblern auftreten. Die Therapiedauer sinkt auf 8–12 Minuten gegenüber 20–30 Minuten bei älteren Technologien. Tragbare, leichte Designs ermöglichen Reisen und Schulverwaltung.
Eltern und Betreuer bevorzugen Netzvernebler für die pädiatrische Anwendung, was zu einer deutlichen Marktdifferenzierung führt. Hersteller, die tragbare, netzbasierte Produkte anbieten, erzielen Premiumpreise und erobern gleichzeitig Marktanteile aus kompressordominierten Segmenten.
Raucherentwöhnung und Nikotinabgabe
Neue Anwendungen gehen über die pharmazeutische Therapie hinaus. Elektronische Zerstäuber zur Raucherentwöhnung stellen ein wachsendes Marktsegment dar, in dem die Mesh-Technologie einen Nikotinersatz mit einem besseren Benutzererlebnis im Vergleich zu herkömmlichen Pflastern oder Kaugummis bietet. Die präzise Steuerung der Partikelgröße ermöglicht eine konsistente pharmakokinetische Abgabe und der geräuschlose Betrieb trägt zur gesellschaftlichen Akzeptanz bei. Obwohl die Regulierungswege weiterhin komplex sind, weist dieses Anwendungssegment ein erhebliches Wachstumspotenzial auf.
Spezielle und neue Anwendungen
Weitere Marktsegmente wachsen weiter. Transmukosale Verabreichungssysteme nutzen Netzzerstäuber für eine schnelle Arzneimittelaufnahme durch die Mund- oder Wangenschleimhaut. Anwendungen zur nasalen Verabreichung nutzen kontrollierte Partikelgrößen, um auf die Nasenschleimhaut zu zielen, ohne übermäßige Ablagerungen in den oberen Atemwegen. Ophthalmologische Aerosoltherapien stellen neue Möglichkeiten dar, bei denen eine sanfte Zerstäubung die Integrität der Augenoberfläche bewahrt. Perfusionsmedikamente und innovative Biologika verlangen zunehmend nach den sanften und gleichmäßigen Abgabeeigenschaften der Mesh-Technologie.
Warum die Leistung bei scheinbar identischen Spezifikationen variiert
Über Maßangaben hinaus
Zwei Zerstäuberscheiben können identische Maßangaben aufweisen, weisen jedoch erhebliche Leistungsunterschiede auf. Das Verständnis dieser Unterschiede ist für Beschaffungsentscheidungen von entscheidender Bedeutung. Mehrere kritische Faktoren wirken über einfache Messungen hinaus:
Porenqualität und Gleichmäßigkeit: Die Elektronenmikroskopie zeigt häufig dramatische Unterschiede in der Porenqualität zwischen den Lieferanten. Durch die hervorragende Herstellung entstehen Poren mit glatten, regelmäßigen Kanten, einer gleichmäßigen Tiefe über die Membran und minimalen thermischen Schäden durch die Laserbearbeitung. Eine mangelhafte Produktion führt zu rauen Porenrändern, inkonsistenten Tiefenprofilen, Mikrorissen und Kantenunregelmäßigkeiten. Diese subtilen Unterschiede führen zu 15-25 %igen Schwankungen der Vernebelungsrate und messbaren Partikelgrößenverschiebungen.
Akustische Keramik-Membran-Kopplung: Die gleiche Membran erzeugt in Kombination mit unterschiedlichen Keramikformulierungen oder Verbindungsansätzen unterschiedliche Resonanzfrequenzen und Leistungsübertragungseffizienzen. Die Scheibe eines Anbieters schwingt möglicherweise genau bei 120 kHz, während die eines anderen auf 115 kHz wechselt. Beide liegen technisch innerhalb der Spezifikation, erfordern jedoch eine andere Antriebselektronik oder arbeiten mit reduzierter Effizienz.
Variationen der Materialeigenschaften: Metalllieferanten beziehen Materialien aus verschiedenen Mühlen und Chargen. Während alle die Spezifikationen für Edelstahl 316L erfüllen, variieren die tatsächlichen mechanischen Eigenschaften, Korrosionsbeständigkeit und Vibrationsermüdungseigenschaften. Premium-Hersteller legen strengere Materialanforderungen als die Mindestindustriestandards fest und gewährleisten so eine vorhersehbare langfristige Leistung.
Montage- und Integrationsqualität: Die Verbindung zwischen Keramik und Membran hat entscheidenden Einfluss auf die Leistung. Eine schlechte Wahl des Klebstoffs führt bei Vibration zur Schichttrennung, wodurch die Kopplungseffizienz verringert wird und es schließlich zu einem katastrophalen Ausfall kommt. Premium-Hersteller verwenden medizinische Klebstoffe, kontrollierte Aushärtungsverfahren und zerstörungsfreie Tests, um die Haftfestigkeit vor der Produktfreigabe zu überprüfen.
Transparenz und Validierung des Herstellungsprozesses
Bei der Bewertung potenzieller Lieferanten fordern aufschlussreiche Beschaffungsexperten spezifische Unterlagen:
- Analyse der Porendurchmesserverteilung (REM-verifizierte Daten aus repräsentativen Produktionsproben)
- Berichte zur Konsistenz der Vernebelungsrate (zeigen Abweichungen von weniger als 5 % über Produktionschargen hinweg)
- Dokumentation zur Biokompatibilität und Materialzertifizierung
- Ergebnisse von Langzeitstabilitätstests (Leistungsmessungen nach simulierten Betriebsjahren)
- Resonanzfrequenzanpassungsdaten für gepaarte Keramikmembranbaugruppen
- Prozessfähigkeitsanalyse (Cpk-Werte) für kritische Fertigungsschritte
Lieferanten, die diese Dokumentation nicht bereitstellen können oder wollen, arbeiten nach Standardfertigungsmodellen, bei denen Kostensenkung Vorrang vor gleichbleibender Leistung hat. Auch wenn der Preis zunächst attraktiv erscheint, erweisen sich Ausfälle vor Ort, Kundenbeschwerden und Garantiekosten letztendlich als teurer als die Zahlung von Premiumpreisen für zuverlässige Komponenten.
Prozessverbesserung und kontinuierliche Verbesserung
Branchenführende Hersteller unterhalten fortlaufend Programme zur Qualitätsverbesserung. Fertigungsprozesse verbessern sich kontinuierlich durch statistische Analyse von Produktionsdaten, Integration von Kundenfeedback und Investitionen in fortschrittliche Ausrüstung. Ein Lieferant, der ohne formelle kontinuierliche Verbesserungsprozesse arbeitet, liefert statische Qualität – Verbesserungen bleiben selten und eher reaktiv als proaktiv.
Führende Hersteller pflegen auch technische Zusammenarbeit mit Kunden, sammeln reale Leistungsdaten und integrieren Erkenntnisse in Produkte der nächsten Generation. Dieser iterative Verfeinerungszyklus schafft greifbare Leistungsvorteile, die sich im Laufe der Zeit durch echte Partnerschaft und gemeinsames Engagement für Spitzenleistungen ergeben.
Bewertung der Lieferantenfähigkeiten und Partnerschaftskriterien
Fertigungsinfrastruktur und -kapazität
Zuverlässige Lieferanten unterhalten dedizierte Laserbohrlinien mit Redundanz und vorbeugenden Wartungsprogrammen, die eine konstante Betriebszeit gewährleisten. Die Gerätespezifikationen sollten die Toleranzanforderungen für Ihre Anwendung unterstützen – ältere Lasersysteme können sich für anspruchsvolle Spezifikationen als unzureichend erweisen. Die Produktionskapazität muss Ihr erwartetes Volumen um 30–50 % übersteigen, um einen Puffer gegen unerwartete Nachfragesteigerungen und Qualitätsprobleme zu bieten, die eine Nacharbeit erfordern.
Die Infrastruktur zur Qualitätskontrolle erweist sich als ebenso wichtig. Lieferanten sollten spezielle Testlabore mit Aerosolmessinstrumenten, optischer Messausrüstung und Umweltkammern für Biokompatibilitätsstudien betreiben. Testfähigkeiten sollten keine ausgelagerten Funktionen darstellen, sondern vielmehr interne Fähigkeiten, die eine schnelle Problemerkennung und -lösung ermöglichen.
Anpassungsworkflow und technischer Support
Der Beschaffungsprozess für kundenspezifische Komponenten erfordert eine strukturierte Zusammenarbeit. Premium-Anbieter folgen in der Regel diesem Arbeitsablauf:
- Anforderungsdefinition: Detaillierte Besprechungen Ihrer Verneblerkammergeometrie, Ihrer therapeutischen Zielindikation und Ihrer Leistungsziele.
- Spezifikationsanpassung: Das Ingenieurteam empfiehlt optimierte Zerstäuberscheibenparameter, die Leistung, Herstellbarkeit und Kosten in Einklang bringen.
- Prototypenentwicklung: Anfertigung von Erstmustern für Ihre Validierungstests und Integrationsversuche.
- Iterative Verfeinerung: Basierend auf Ihrem Feedback werden geringfügige Anpassungen der Spezifikationen vorgenommen, um die Leistung Ihrer spezifischen Verneblerplattform zu bestätigen.
- Validierungsprotokoll: Formelle Prüfung und Dokumentation der endgültigen Spezifikationen vor der Genehmigung der Serienproduktion.
- Serienproduktion: Übergang zur Großserienfertigung mit statistischer Prozesskontrolle zur Gewährleistung einer gleichbleibenden Qualität.
Dieser strukturierte Ansatz dauert in der Regel 6–12 Wochen, führt jedoch zu zuverlässigen Produkten, die genau Ihren Anforderungen entsprechen. Zulieferer, die ohne ausreichende Entwicklung zur Massenproduktion eilen, laufen Gefahr, Komponenten zu liefern, die später eine kostspielige Neukonstruktion erfordern.
Zertifizierungen und Einhaltung gesetzlicher Vorschriften
Komponenten medizinischer Geräte erfordern entsprechende behördliche Zertifizierungen. Die Zertifizierung des Qualitätsmanagementsystems nach ISO 13485 weist auf von Dritten verifizierte Herstellungsprozesse und Dokumentation hin. Die Komponenten sollten eine Biokompatibilität gemäß der ISO 10993-Reihe erreichen und die Sicherheit für die vorgesehene Kontaktdauer und die Patientenpopulation nachweisen.
Die Einhaltung elektronischer Aufzeichnungen gemäß FDA 21 CFR Teil 11 gewährleistet die Datenintegrität auf behördlicher Ebene, wenn Ihr Verneblerprodukt auf US-Märkte ausgerichtet ist. Die RoHS- und WEEE-Konformität befasst sich mit Material- und Abfallanforderungen für den europäischen Vertrieb. Lieferanten sollten anstelle von Selbstzertifizierungen Zertifikate anerkannter benannter Stellen vorlegen.
Die Regulierungslandschaft entwickelt sich weiter. Führende Lieferanten engagieren sich aktiv in Normungsorganisationen und stellen so sicher, dass Produkte regulatorische Änderungen antizipieren, anstatt zu reagieren, nachdem neue Anforderungen kostspielige Neugestaltungen erforderlich machen.
Zuverlässigkeit der Lieferkette und Geschäftskontinuität
Die Komponentenbeschaffung erstreckt sich über einzelne Lieferantenbeziehungen hinaus und umfasst ganze Lieferketten. Seriöse Lieferanten unterhalten mehrere Materiallieferanten, Logistikpartner und Ersatzproduktionsstandorte, wodurch die Anfälligkeit für Störungen verringert wird. Die Geschäftskontinuitätsplanung sollte Szenarien wie Naturkatastrophen, geopolitische Ereignisse und pandemiebedingte Einschränkungen berücksichtigen.
Die langfristige Stabilität einer Partnerschaft ist von großer Bedeutung. Lieferanten, die eine konstante Rentabilität, eine angemessene Verschuldung und ein konservatives Finanzmanagement vorweisen, erweisen sich als zuverlässiger als diejenigen, die mit hauchdünnen Margen arbeiten und anfällig für Marktabschwünge sind. Fordern Sie finanzielle Referenzen an und bewerten Sie die Lieferantenstabilität, bevor Sie erhebliche Ressourcen für Produktentwicklungspartnerschaften bereitstellen.
Integrationsüberlegungen und Designoptimierung
Verneblerkammerschnittstelle und Aerosolleistung
Die Leistung der Zerstäuberscheibe hängt entscheidend von der Integration des Kammerdesigns ab. Die Höhe des Medikamentenbehälters, der Abstand von der Membran zur Aerosolsammelzone und die Dynamik des Luftstroms beeinflussen alle die tatsächlich abgegebene Partikelgröße und die Verneblungseffizienz. Premium-Anbieter bieten detaillierte Integrationsanleitungen, darunter:
- Optimales Reservoirvolumen und Medikamentenfüllstände
- Empfohlene Abstände zwischen Membran und Aerosolsammelkammer
- Luftstromraten maximieren die Partikelsammlung ohne Koaleszenz
- Überlegungen zum Prallblechdesign zum Leiten des Aerosols zum Inhalationsanschluss
Lieferanten sollten rechnergestützte Fluiddynamik-Modelle oder empirische Testdaten bereitstellen, die zeigen, wie sich ihre Zerstäuberscheibe innerhalb Ihrer spezifischen Verneblergeometrie verhält. Dies geht weit über einfache Komponentenspezifikationen hinaus und befasst sich mit der realen Systemleistung unter tatsächlichen Betriebsbedingungen.
Anforderungen an Treiberelektronik und Stromversorgung
Piezoelektrische Keramikelemente erfordern präzise elektrische Antriebssignale. Frequenz, Spannung und Wellenform wirken sich alle auf die Leistung und die Lebensdauer der Komponenten aus. Lieferanten sollten optimale Antriebsparameter angeben und oszilloskopverifizierte Wellenformempfehlungen bereitstellen. Der Batterieverbrauch variiert erheblich je nach Antriebseffizienz – ein schlechtes Design mit einem Verbrauch von 5 Watt im Vergleich zu einem effizienten Design mit 2 Watt führt zu einem völlig unterschiedlichen Patientenerlebnis bei tragbaren Geräten.
Temperatureffekte müssen berücksichtigt werden. Bei optimalem Design erzeugt der Verneblerbetrieb nur minimale Wärme, übermäßige Wärme weist jedoch auf eine Impedanzfehlanpassung oder defekte Komponenten hin. Die Temperaturüberwachung während des ersten Prototypings deckt Designprobleme vor der Serienproduktion auf.
Verpackungs- und Sterilisationskompatibilität
Die Wahl der Sterilisationsmethode – Ethylenoxidgas, Gammabestrahlung oder Autoklavieren – beeinflusst die Material- und Komponentenauswahl. Nicht alle Klebstoffe, Beschichtungen und Materialkombinationen halten allen Sterilisationsansätzen stand. Lieferanten müssen die Integrität der Komponenten bei der von Ihnen gewählten Sterilisationsmethode bestätigen und die Stabilität durch Studien zur Überwachung der Haltbarkeit validieren.
Das Verpackungsdesign schützt die Komponenten während des Transports und ermöglicht gleichzeitig die ordnungsgemäße Durchdringung des Sterilisationsgases bzw. der Strahlenexposition. Lieferanten sollten Daten zur Sterilisationskompatibilität bereitstellen und die Entwicklung von Verpackungsspezifikationen unterstützen, um die Integrität der Komponenten während der gesamten Haltbarkeitsdauer des Produkts sicherzustellen.
Häufig gestellte Fragen
F1: Was ist der Hauptunterschied zwischen Netzverneblern und Ultraschallverneblern?
Netz- und Ultraschallvernebler unterscheiden sich grundsätzlich im Zerstäubungsmechanismus. Ultraschallsysteme versetzen das gesamte Flüssigkeitsreservoir direkt in Schwingungen und wandeln elektrische Energie in mechanische Schwingungen um, die die Oberflächenspannung brechen und Aerosol erzeugen. Dieser Prozess erzeugt erhebliche Hitze – die Flüssigkeitstemperatur kann während des Betriebs um 5 bis 10 Grad Celsius ansteigen – was möglicherweise zu einer Schädigung temperaturempfindlicher Medikamente führen kann. Mesh-Systeme isolieren das Medikament vor hochfrequenten Vibrationen; nur die Membran schwingt, während die Flüssigkeit in einer separaten Kammer verbleibt. Diese Architektur eliminiert die Wärmeentwicklung, bewahrt die Arzneimittelstabilität und ermöglicht eine präzise Kontrolle der Partikelgröße durch Mikroporentechnik. Mesh-Systeme arbeiten in der Regel mit einem geringeren Stromverbrauch, liefern eine hervorragende Gleichmäßigkeit der Partikelgröße und bieten aufgrund einfacherer elektronischer Anforderungen eine größere Tragbarkeit.
F2: Welche Maschenweite bzw. welcher Porendurchmesser ergibt die optimale tiefe Lungenpartikelgröße für Atemwegserkrankungen wie COPD?
Für eine tiefe Lungenablagerung ist ein mittlerer aerodynamischer Massendurchmesser (MMAD) von unter 3 Mikrometern erforderlich, mit optimalen Bereichen zwischen 1,5 und 2,5 Mikrometern für eine maximale alveoläre Penetration. Mikroporendurchmesser von 2,0–2,5 Mikrometern führen typischerweise zu diesen angestrebten MMAD-Werten. Die Beziehung zwischen Porendurchmesser und endgültiger Partikelgröße umfasst jedoch zahlreiche Variablen, darunter den Füllstand des Behälters, die Vernebelungsrate, das Design der Aerosolsammelkammer und das Atmungsmuster. Lieferanten sollten Aerosolcharakterisierungsdaten (Ergebnisse des Kaskadenimpaktors) bereitstellen, die die MMAD-Leistung unter tatsächlichen Betriebsbedingungen belegen, und nicht einfache Angaben zum Porendurchmesser. Die Anpassung an das Design Ihrer spezifischen Verneblerplattform ermöglicht eine Optimierung für Ihre Zielanwendung.
F3: Können die Spezifikationen der Zerstäuberscheibe an unser einzigartiges Verneblerkammerdesign und die Zielgruppe der Patienten angepasst werden?
Für seriöse Komponentenlieferanten ist die vollständige Individualisierung die Norm. Abmessungen, Mikroporendurchmesser, piezoelektrische Spezifikationen, Materialauswahl und Baugruppenarchitektur können alle für Ihre spezifischen Anforderungen entwickelt werden. Der Anpassungsprozess beginnt mit detaillierten technischen Gesprächen über die Geometrie Ihrer Verneblerkammer, die gewünschten therapeutischen Indikationen, die gewünschte Verneblungsrate und die Leistungsziele. Anschließend entwickeln Ingenieurteams Prototypspezifikationen für Ihre Validierungs- und Integrationstests. Dieser kollaborative Ansatz stellt sicher, dass die gelieferten Komponenten die Leistung Ihres gesamten Systems optimieren, anstatt Ihr Design dazu zu zwingen, sich an die Einschränkungen von Standardprodukten zu halten. Die meisten Anpassungsprojekte benötigen 8 bis 16 Wochen von der Spezifikation bis zur validierten Prototypprobe, die für die Einreichungstests bereit ist.
F4: Welche Mindestbestellmengen gelten für kundenspezifische Mesh-Piezozerstäuber?
Die Mindestbestellmengen variieren je nach Individualisierungsgrad und Produktionskomplexität erheblich. Für Standardprodukte mit minimaler Anpassung sind möglicherweise Mindestbestellmengen von 1.000 bis 5.000 Einheiten erforderlich. Für stark kundenspezifische Designs oder Modifikationen können kleinere Erstbestellungen (500–1.000 Einheiten) akzeptiert werden, um den Anforderungen der Markteinführung oder klinischen Studien gerecht zu werden. Premium-Anbieter bieten in der Regel gestaffelte Preise an, die bei steigendem Volumen Kostenvorteile bieten und die Beziehungsentwicklung zwischen Partnern berücksichtigen. Gespräche im Frühstadium sollten die MOQ-Erwartungen für Ihre spezifischen Anforderungen klären. Erfahrene Lieferanten verstehen Geschäftsentwicklungszyklen und Strukturbedingungen, die den Kundenerfolg in den Produkteinführungsphasen unterstützen.
F5: Welche behördlichen Zertifizierungen und Qualitätsstandards sollten kundenspezifische Verneblerkomponenten erfüllen?
Komponenten medizinischer Geräte sollten den Standards des Qualitätsmanagementsystems ISO 13485 entsprechen und durch eine Zertifizierung durch Dritte überprüft werden. Biokompatibilitätstests gemäß der ISO-Reihe 10993 bestätigen die Materialsicherheit bei beabsichtigtem Patientenkontakt. Lieferanten, die europäische Märkte bedienen, sollten die CE-Kennzeichnung gemäß der Medizinprodukteverordnung (MDR) einhalten. Unternehmen, die US-Märkte bedienen, verlangen die Einhaltung von FDA 21 CFR Part 11 für die Integrität elektronischer Aufzeichnungen. Abhängig von der Produktklassifizierung Ihres Verneblers und der beabsichtigten therapeutischen Verwendung können zusätzliche Standards gelten. Seriöse Lieferanten pflegen aktuelle Zertifizierungen, stellen Zertifikatsdokumentationen bereit und beteiligen sich aktiv an der Entwicklung von Standards, um sicherzustellen, dass die Produkte den sich entwickelnden gesetzlichen Anforderungen Rechnung tragen. Fordern Sie frühzeitig während der Bewertung Lieferantenzertifizierungen an, um die Einhaltung Ihrer Produktanforderungen zu bestätigen.
F6: Was ist die typische Vorlaufzeit für die Entwicklung und Serienproduktion kundenspezifischer Verneblerscheiben?
Die Zeitpläne für die kundenspezifische Entwicklung folgen in der Regel diesem Zeitplan: erste Anforderungsdefinition und technische Bewertung (1–2 Wochen), Prototypenentwurf und erste Musterproduktion (4–6 Wochen), Ihre Validierung und Feedback-Integration (2–4 Wochen), endgültige Spezifikationsgenehmigung und Dokumentation (1–2 Wochen), dann Beginn der Serienproduktion. Komplette Entwicklungszyklen vom ersten Kontakt bis zur ersten Produktionsauslieferung dauern je nach Komplexität und Iterationsanforderungen in der Regel 12 bis 20 Wochen. Die Vorlaufzeiten für die Massenproduktion nach der vollständigen Genehmigung liegen bei Standardmengen in der Regel zwischen 4 und 8 Wochen. Für die Not- oder beschleunigte Produktion können Zuschläge anfallen, sollten aber für qualifizierte Lieferanten mit ausreichender Produktionskapazität weiterhin möglich sein. Bei diesen Zeitplänen wird von einem normalen Geschäftsbetrieb ausgegangen; Pandemien, geopolitische Ereignisse oder Unterbrechungen der Lieferkette können längere Zeiträume erfordern.
F7: Wie kann ich technische Unterstützung anfordern oder Musterzerstäuberscheiben zum Testen auf unserer Verneblerplattform erhalten?
Kontaktieren Sie potenzielle Lieferanten mit vorläufigen Spezifikationen, einschließlich des gewünschten Porendurchmesserbereichs, der Baugruppenabmessungen, der angestrebten Verneblungsrate und der beabsichtigten therapeutischen Anwendung. Ingenieurteams stellen erste Empfehlungen und Musterkosten zur Verfügung. Bei Angebotsanfragen werden in der Regel die Mustermenge (häufig 5–20 Stück zu Testzwecken) und der Lieferzeitrahmen angegeben. Proben ermöglichen Integrationstests, die Charakterisierung der Aerosolleistung und eine Validierung unter realen Bedingungen, bevor mit der Massenproduktion begonnen wird. Qualitätslieferanten unterstützen diesen Entwicklungsprozess als routinemäßige Geschäftspraxis und erkennen, dass Musterinvestitionen zu größeren Produktionspartnerschaften führen. Die Zeiträume für die Musterbewertung umfassen in der Regel 30 bis 60 Tage für Ihre Tests und Ihr Feedback, gefolgt von der Verfeinerung der Spezifikationen, falls erforderlich, vor der Genehmigung der Serienproduktion.
F8: Nach welchen Kriterien sollten Lieferanten über den bloßen Vergleich der Stückpreise hinaus bewertet werden?
Der niedrigste Stückpreis korreliert selten mit den niedrigsten Gesamtbetriebskosten. Bei einer umfassenden Lieferantenbewertung sollten Folgendes bewertet werden: Fertigungsinfrastruktur und Qualitätssysteme, technische Tiefe und Anpassungsfähigkeit, behördliche Zertifizierungen und Compliance-Erfolgsbilanz, Fachwissen in den Bereichen Biokompatibilität und Materialtests, Zuverlässigkeit der Lieferkette und Geschäftskontinuitätsplanung, Kundensupport und Reaktionsfähigkeit, Lieferzuverlässigkeit und pünktliche Leistung sowie Garantieunterstützung und Problemlösungsprozesse. Fordern Sie Referenzen von bestehenden Kunden an, die in ähnlichen Märkten tätig sind, und erhalten Sie deren ehrliche Einschätzungen zur Lieferantenleistung und zur Qualität der Partnerschaft. Besuche in Produktionsstätten vor Ort offenbaren die Qualitätskultur und die betriebliche Leistungsfähigkeit besser als Dokumente allein. Professionelle Beschaffung erkennt an, dass zuverlässige Komponentenlieferanten strategische Partnerschaften darstellen, die den Produkterfolg vorantreiben und angemessene Preisaufschläge gegenüber undifferenzierten Rohstoffquellen rechtfertigen.
Fazit: Strategische Partnerschaft für hervorragende Verneblerqualität
The Medizinischer Mesh-Piezo-Zerstäuber stellt weit mehr dar als nur eine Rohstoffkomponente. Sie stellt vielmehr die Leistungsgrundlage moderner Inhalationstherapiegeräte dar. Präzise Mikroporentechnik, fortschrittliche piezoelektrische Keramikanpassung, strenge Qualitätskontrolle bei der Herstellung und kollaborativer technischer Support bestimmen direkt, ob Ihr Verneblerprodukt klinische Exzellenz oder lediglich ausreichende Leistung liefert.
Hersteller, die Lieferanten von Zerstäuberscheiben ausschließlich auf der Grundlage des Stückpreises auswählen, betreiben eine falsche Sparpolitik. Hochwertige Komponenten kosten mehr in der Herstellung – hochentwickelte Lasersysteme, strenge Qualitätsprüfungen und fortschrittliche Materialien erfordern Investitionen. Diese Investitionen führen jedoch direkt zu Produkten, die klinische Vorteile bieten, die Patienten-Compliance verbessern und eine Marktdifferenzierung ermöglichen, die eine Premium-Positionierung unterstützt.
Die strategische Beschaffung erkennt die Komponentenauswahl als entscheidenden Wettbewerbsvorteil an. Durch die Zusammenarbeit mit Lieferanten, die hervorragende Fertigungsqualität, technische Tiefe, regulatorische Kompetenz und echtes Engagement für die gemeinsame Problemlösung unter Beweis stellen, entstehen Produkte, die in anspruchsvollen Gesundheitsmärkten erfolgreich sind.
Der nächste Schritt zur Produktqualität sind ausführliche technische Gespräche mit qualifizierten Lieferanten. Teilen Sie die Spezifikationen Ihrer Verneblerkammer, Ihre therapeutischen Indikationen und Leistungsziele mit. Fordern Sie technische Empfehlungen, die Verfügbarkeit von Mustern für Validierungstests und eine umfassende Dokumentation zum Nachweis der Fertigungsfähigkeit und Qualitätssicherungsprozesse an. Bewerten Sie Lieferanten anhand von Kriterien, die weit über die ursprüngliche Preisgestaltung hinausgehen, und erkennen Sie, dass eine überlegene Zerstäuberscheibenleistung letztendlich den Markterfolg Ihres Verneblerprodukts bestimmt.
Vereinbaren Sie einen Beratungstermin mit erfahrenen Technikteams, um Ihre spezifischen Anforderungen zu besprechen. Geben Sie die Abmessungen Ihrer Verneblerkammer, die Ziel-MMAD-Spezifikationen und die gewünschten Parameter für die Verneblungsrate an. Erhalten Sie personalisierte Empfehlungen für optimale Zerstäuberscheibenspezifikationen, erhalten Sie Muster für Ihre Validierungstests und erkunden Sie Partnerschaftsmöglichkeiten, die Ihre Produktentwicklungsziele und Ihren langfristigen Markterfolg unterstützen.