
 Englisch
Was macht Präzisions-Laser-Mikrovias für die Leistung des Piezo-Zerstäubernetzes ausschlaggebend?
Wo die Genauigkeit der Mikrolöcher über die Nebelqualität entscheidet
Ein piezoelektrischer Zerstäuber wandelt elektrische Energie in einen feinen Sprühnebel um, indem er ein dünnes Metallgitter mit hoher Frequenz in Schwingungen versetzt. Der Charakter des Nebels hängt fast ausschließlich von der Geometrie der Löcher ab, durch die die Flüssigkeit strömt. Wenn Ingenieure ein neues Netzdesign überprüfen, fragen sie sich wirklich, wie genau jedes Mikroloch geformt werden kann, wie konsistent es wiederholt werden kann und ob es seine Grenzen über Tausende von Teilen hinweg einhält. Deshalb Präzisions-Laser-Microvias sind für Hersteller von medizinischen Verneblern, Schönheitsinstrumenten, Luftbefeuchtern und Aromadiffusoren zu einem gängigen Weg geworden.
Zwei Gitterplatten können unter einer Schreibtischlampe identisch aussehen und dennoch zu sehr unterschiedlichen Ergebnissen führen. Einer erzeugt möglicherweise eine dichte Wolke aus kleinen Tröpfchen, während der andere größere Tropfen erzeugt, die an der Oberfläche haften und die Leistung verringern. Lochdurchmesser, Lochtiefe, Konizität und Abstand beeinflussen alle, wie Flüssigkeit durch die Platte gedrückt wird und wie sich die einzelnen Tröpfchen ablösen. Kleinere Abweichungen bei einem dieser Werte äußern sich in ungleichmäßiger Nebeldichte, ungleichmäßiger Erwärmung im Inneren des Geräts und Beschwerden von Benutzern, die bemerken, dass sich der Sprühnebel von einer Einheit zur nächsten ändert.
Herkömmliches mechanisches Bohren und chemisches Ätzen haben in dieser Größenordnung Probleme. Bohrer nutzen sich schnell ab, wenn der Durchmesser einige zehn Mikrometer unterschreitet, und beim Bohren entstehende Grate können den Fließweg stören. Das Ätzen kann auf der gesamten Platte gleichmäßig erfolgen, bietet jedoch nur begrenzte Kontrolle über das Profil jedes einzelnen Lochs. Die Laserbearbeitung vermeidet einen Großteil dieser Schwierigkeiten, da die Energie ohne physischen Kontakt zugeführt wird, sodass sich dünne Folien unter der Schnittkraft nicht verbiegen und jedes Loch in einer geplanten Reihenfolge gebildet werden kann.
Schlüssel zum Mitnehmen: Die Nebelqualität richtet sich nach der Lochgeometrie, und diese Geometrie muss auf Mikrometerebene kontrolliert werden und nicht auf der Millimeterebene, die bei der allgemeinen Bearbeitung üblich ist.
Wie die Lochgeometrie das Tröpfchenverhalten beeinflusst
Gerade Löcher im Vergleich zu konischen Löchern
Zwei Profiltypen dominieren das Design des Zerstäubernetzes. Gerade Löcher sorgen für einen konstanten Durchmesser von der Flüssigkeitsseite zur Sprühseite. Sie sind einfach zu modellieren und zu prüfen, und wenn der Durchmesser eng gehalten wird, erzeugen sie eine vorhersagbare Tröpfchengröße. Konische Löcher erweitern sich zur Sprühseite hin und bilden einen flachen Kegel. Die Verjüngung verringert den Widerstand beim Eindringen von Flüssigkeit und kann dazu beitragen, dass sich jedes Tröpfchen sauber aus dem Auslass löst, was viele Designer für einen kontinuierlichen feinen Nebel bevorzugen.
Die folgende Tabelle fasst die Kompromisse zusammen, die Ingenieurteams bei der Wahl zwischen den beiden Profilen normalerweise abwägen.
| Funktion | Gerades Loch | Konisches Loch |
|---|---|---|
| Typische Verwendung | Spray mit festem Volumen | Kontinuierlicher feiner Nebel |
| Strömungswiderstand | Höher am Einlass | Am Einlass absenken |
| Inspektion | Durchmesserprüfung auf Lehrenbasis | Profil- und Winkelprüfung |
| Hauptrisiko | Kantengrate beeinträchtigen den Durchfluss | Kegelwinkeldrift |
Keines der Profile ist allgemein besser. Die richtige Wahl hängt von der Viskosität der Flüssigkeit, der Zieltröpfchenreichweite und der Antriebsfrequenz des Wandlers ab. Bei einer Entwurfsprüfung sollten diese drei Eingaben zuerst genannt werden, da sie bestimmen, ob das Problem allein durch den Durchmesser gelöst werden kann oder ob eine vollständige Profilspezifikation mit Winkel und Toleranz erforderlich ist.
Prozessroute vom Blech bis zum fertigen Netz
Eine zuverlässige Prozessroute besteht aus Schritten, die jeweils den nächsten schützen. Das Überspringen einer Stufe oder das Ändern der Reihenfolge kann das endgültige Lochprofil verschieben, selbst wenn die Lasereinstellungen auf dem Papier korrekt aussehen. Ein typischer Weg für eine lasergeformte Gitterplatte umfasst die folgenden Schritte.
- Folienvorbereitung: Glätten und reinigen Sie das Metallblech, überprüfen Sie, ob die Dicke im vereinbarten Bereich liegt, und markieren Sie Referenzkanten zur Ausrichtung.
- Befestigung: Klemmen Sie die Folie auf eine flache Unterlage, sodass das Lochmuster mit den Montagemerkmalen des fertigen Teils übereinstimmt.
- Laserlochbildung: Bilden Sie jedes Loch mit kurzen Impulsen in einer kontrollierten Scan-Reihenfolge und passen Sie dabei Punktgröße und Energie an die Zielgeometrie an.
- Kantenreinigung: Entfernen Sie neu gegossenes Material und Mikrograte mit einer Stufe, die den Lochdurchmesser nicht verändert.
- Endkontrolle und Verpackung: Messen Sie Probenplatten, zeichnen Sie Ergebnisse auf und schützen Sie das fertige Netz vor Kratzern und Verunreinigungen.
Besondere Aufmerksamkeit verdient die Scanreihenfolge. Wenn sich der Laser ununterbrochen in eine Richtung über die Platte bewegt, staut sich auf einer Seite Wärme und Löcher am anderen Rand können vom Ziel wegdriften. Durch das Wechseln der Scanrichtung und das Einfügen kurzer Kühlintervalle wird die thermische Belastung gleichmäßig verteilt, wodurch die Durchmesserverteilung über die gesamte aktive Fläche schmal bleibt.
Messbare Ziele für Löcher, Abstände und Ebenheit
Spezifikationen sollten so geschrieben werden, dass ein Lieferant sie in der Produktion messen kann. Phrasen wie „hohe Präzision“ geben einem Einkaufsteam nichts Vergleichbares. Eine praktische Spezifikation listet jedes Merkmal, seinen Zielbereich und die Methode zur Überprüfung auf.
| Charakteristisch | Typisches Ziel | Überprüfungsmethode |
|---|---|---|
| Lochdurchmesser | 2 bis 30 Mikrometer | Optische Messgeräte-Probenahme |
| Durchmessertoleranz | Innerhalb von 1 Mikrometer in kritischen Zonen | Mikroskopmessung |
| Anzahl der Löcher pro Stück | Hunderte bis mehrere Tausend, wie gezeichnet | Bildanalyse |
| Tonhöhengleichmäßigkeit | Konsistent im gesamten aktiven Bereich | Koordinatenmessung |
| Ebenheit der Platte | Begrenzte Abweichung über das Netz hinweg | Prüfung des Oberflächenprofils |
| Kantengrathöhe | Nur ein paar Mikrometer | Querschnittsprüfung |
Die Messplanung ist genauso wichtig wie das Ziel selbst. Die Probenahme sollte die Mitte und die Ränder jeder Platte abdecken, da durch die Verarbeitungswärme kleine Gradienten über die Oberfläche entstehen können. Ein Plan, der nur eine Zone überprüft, kann Teile genehmigen, die später im Betrieb ausfallen.
In einem anonymisierten Pilotversuch blieben die in der Plattenmitte gemessenen Löcher deutlich innerhalb der Toleranz, während Löcher in der Nähe des äußeren Randes um etwa 2 Mikrometer abwichen. Durch Ändern der Scan-Reihenfolge und Hinzufügen von Abkühlintervallen wurde die Lücke in der folgenden Charge geschlossen, und die Kantenmessungen stimmten mit der Mitte innerhalb des vereinbarten Grenzwerts überein.
Laserparameter, die die Kantenqualität steuern
Pulsbreite und Energiesteuerung
Kurze Impulse begrenzen die Ausbreitung der Wärme in das umgebende Metall, wodurch die Neugussschicht, die sich um jedes Loch bildet, verringert wird. Längere Impulse tragen das Material schneller ab, können jedoch dickere Kanten hinterlassen, die den Fließweg verengen und das Tröpfchenverhalten verändern. Die Energie pro Impuls sollte Material sauber entfernen, ohne dass ein wärmebeeinflusstes Band entsteht, das breiter ist, als es das Design zulässt.
Spot-Überlappung und Scan-Strategie
Die Überlappung aufeinanderfolgender Impulse bestimmt, wie glatt sich die Wand jedes Lochs bildet. Eine zu geringe Überlappung führt zu einem geriffelten Profil, während eine übermäßige Überlappung Zeit verschwendet und Wärme erzeugt. Viele Teams verwenden eine kurze Multi-Pass-Strategie: Ein grober Durchgang formt das Loch, und ein abschließender Durchgang bei geringerer Energie verfeinert die Wand und entfernt restliches Kantenmaterial.
Unterstützen Sie die Entfernung von Gas und Schmutz
Hilfsgas entfernt während der Formation geschmolzene Trümmer aus dem Loch. Seine Richtung, sein Druck und seine Sauberkeit beeinflussen das Ergebnis.
- Der Gasstrom sollte den Schmutz von der Austrittsseite wegdrücken, damit sich die Partikel nicht wieder im Loch absetzen.
- Der Druck muss ausgeglichen sein, da übermäßige Kraft eine dünne Folie vibrieren und das Muster verschieben kann.
- Die Filtration hält bei langen Produktionsläufen erneut abgelagerte Partikel vom nächsten Zielbereich fern.
Die Kantenqualität wird selten durch einen Parameter festgelegt. Es ist das kombinierte Ergebnis aus Pulsenergie, Überlappung, Scanreihenfolge und Gasfluss.
Häufige Mängel und wie man sie frühzeitig erkennt
Die meisten Mängel an lasergeformten Netzen lassen sich auf eine kleine Anzahl von Ursachen zurückführen. Durch frühzeitiges Erkennen des Symptoms ist es viel einfacher, den Prozess zu korrigieren, bevor eine ganze Charge betroffen ist.
- Teilweise verstopfte Löcher: wird in der Regel durch wieder abgelagerte Trümmer verursacht. Durchlichtmessungen zeigen das Problem schnell auf.
- Kegeldrift: wird oft durch eine Fokusverschiebung nach langen Läufen verursacht. Durch die Überprüfung des Fokus in festen Intervallen bleibt das Profil stabil.
- Austrittsseitige Grate: Dies ist häufig auf einen geringen Gasdurchfluss oder verschlissene Armaturen zurückzuführen. Eine Querschnittsprüfung bestätigt die Ursache.
- Durchmesser verteilt über die Platte: im Allgemeinen durch thermische Drift verursacht. Die Abtastung in der Mitte und an den Rändern identifiziert den Trend.
Ein reales Beispiel zeigt, wie sich diese Schecks auszahlen. Ein Käufer berichtete einmal, dass etwa 18 von 1.000 Platten einen Durchflusstest nicht bestanden hätten. Die Ursachenanalyse deutete auf eine Gasdüse hin, die sich während eines Vorrichtungswechsels leicht verschoben hatte. Der Lieferant führte zu Beginn jeder Schicht eine Ausrichtungsprüfung durch, und innerhalb von zwei Wochen sank die Ausfallrate auf unter 2 Platten pro 1.000.
Verifizierungsmethoden, die das Vertrauen des Käufers stärken
Optische und Elektronenmikroskopie
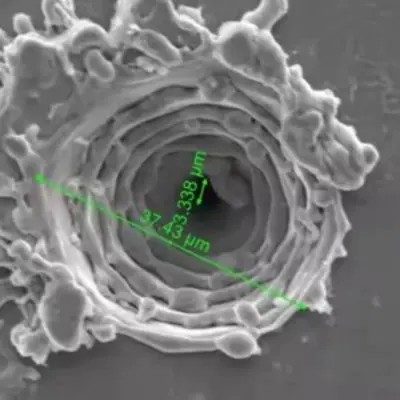
Die optische Mikroskopie ist schnell genug für routinemäßige Probenahmen und eignet sich gut für Durchmesser- und Teilungsprüfungen. Die Elektronenmikroskopie bietet eine viel höhere Vergrößerung und deckt Wandstrukturen, neu gegossene Schichten und Mikrorisse auf, die mit optischen Methoden übersehen werden können. Ein ausgewogener Plan nutzt optische Kontrollen für die tägliche Produktion und Elektronenbildgebung zur Qualifizierung und Fehleranalyse.
Funktionelle Durchfluss- und Sprühprüfung
Dimensionsdaten beweisen, dass die Löcher die richtige Größe haben, aber sie beweisen nicht, dass das Netz funktioniert. Funktionstests messen die Durchflussrate, das Sprühmuster und die Tröpfchenverteilung in einer Vorrichtung, die das endgültige Gerät nachahmt. Der Vergleich dieser Ergebnisse mit dem Dimensionsbericht zeigt, ob die Spezifikation die Eigenschaften erfasst, die bei der Verwendung von Bedeutung sind.
Ein Maßbericht beweist, dass die Löcher die richtige Größe haben, während ein Sprühtest beweist, dass das Netz funktioniert.
Auswahl von Netzmaterialien für eine zuverlässige Zerstäubung
Die Materialauswahl beeinflusst sowohl das Laserverhalten als auch die langfristige Netzleistung. Jede Metallfamilie reagiert unterschiedlich auf Hitze und weist ihr eigenes Korrosionsprofil auf.
Austenitischer Edelstahl Bietet eine gute Korrosionsbeständigkeit und ein stabiles mechanisches Verhalten, was es zu einer häufigen Wahl für Geräte macht, die mit Lösungen auf Wasserbasis in Kontakt kommen. Es bildet saubere Lochwände, erfordert jedoch eine sorgfältige Wärmekontrolle, um erneute Gussschichten zu begrenzen.
Legierungen auf Nickelbasis bieten eine hohe Ermüdungsfestigkeit bei kontinuierlicher Vibration. Sie eignen sich für anspruchsvolle Anwendungen, bei denen die Platte über eine lange Lebensdauer ihre Form behalten muss, obwohl die Kosten höher sind und die Verarbeitungsfenster enger sind.
Beschichtete Folien Fügen Sie eine Oberflächenschicht hinzu, um die chemische Kompatibilität oder die Benetzungskontrolle zu gewährleisten. Die Beschichtung muss die Laserbearbeitung ohne Rissbildung überstehen, daher sollten Beschichtungstyp und Laserparameter gemeinsam qualifiziert werden.
Eine weitere wichtige Entscheidung ist die Foliendicke. Dünnere Folien stechen sauberer durch, verformen sich aber bei der Handhabung und Befestigung leichter. Dickere Folien behalten ihre Form, erfordern aber längere Zykluszeiten und eine strengere Konizitätskontrolle. Die Anpassung der Dicke an das Ziellochprofil ist normalerweise die effektivste Methode, um die Ausbeute mit der Zykluszeit in Einklang zu bringen.
Sourcing-Checkliste für Käufer
Die technische Leistungsfähigkeit lässt sich leichter beurteilen, wenn ein Käufer weiß, welche Fragen er stellen muss. Die folgende Checkliste hilft Einkaufs- und Technikteams, Lieferanten anhand von Beweisen und nicht anhand von Prospektangaben zu vergleichen.
- Bestätigen Sie die minimal erreichbare Lochgröße anhand von Musterstücken und nicht nur anhand veröffentlichter Zahlen.
- Fordern Sie einen Messbericht an, der die tatsächliche Durchmesserverteilung über die Platte zeigt.
- Fragen Sie, wie Fokus, Gasfluss und Ausrichtung der Vorrichtung während der Produktion überwacht werden.
- Überprüfen Sie den Prozessablauf, insbesondere die Kantenreinigung und die Endkontrolle.
- Vereinbaren Sie den Probenahmeplan und die Abnahmekriterien vor der ersten Bestellung schriftlich.
- Beginnen Sie mit einer Pilotcharge, bevor Sie zu Großmengen übergehen.
Lieferanten, die jeden dieser Punkte in einfachen Worten erklären, führen in der Regel einen disziplinierteren Prozess durch. Einen technischen Überblick über denselben Prozess finden Sie in der zugehörigen Laser-Mikrovias für Zerstäubernetze Seite, die den Arbeitsbereich und seine Messung beschreibt.
Häufig gestellte Fragen
F1: Welche Lochgrößen sind für das Zerstäubernetz sinnvoll?
Viele Zerstäuberkonstruktionen verwenden Löcher zwischen etwa 2 und 30 Mikrometern. Die beste Wahl hängt von der Flüssigkeit, der gewünschten Tröpfchenreichweite und der Wandlerfrequenz ab. Daher sollte das Ziel mit einer Probe bestätigt werden, bevor das Design eingefroren wird.
F2: Wie schneidet die Laserbearbeitung bei dünnen Folien im Vergleich zum chemischen Ätzen ab?
Das Ätzen bietet eine gute Gleichmäßigkeit auf der gesamten Platte, jedoch nur begrenzte Kontrolle über die einzelnen Lochprofile. Durch die Laserbearbeitung wird jedes Loch in einer geplanten Reihenfolge mit definierter Konizität und Kantenqualität geformt, was wichtig ist, wenn das Profil selbst Teil der Spezifikation ist.
F3: Wie kann die Lochgeometrie überprüft werden, ohne eine Probe zu zerstören?
Mit optischer Mikroskopie und Durchlichtprobenahme werden Durchmesser, Steigung und Verstopfung überprüft, ohne das Teil zu zerschneiden. Für die Konus- und Wandstruktur kann ein mit denselben Parametern bearbeitetes Zeugstück geschnitten werden, während die Produktionsteile intakt bleiben.
F4: Welche Informationen sollte eine Angebotsanfrage enthalten?
Geben Sie das Folienmaterial und die Dicke, die Lochanordnungszeichnung, den Zieldurchmesserbereich, den Profiltyp, die aktive Flächengröße, die Stichprobenerwartungen und die erwarteten Mengen für Pilot- und Großbestellungen an. Klare Eingaben verkürzen Überarbeitungszyklen und machen das Angebot genauer.
F5: Warum dauert die erste Charge manchmal länger?
Die erste Charge umfasst normalerweise die Parameterabstimmung, die Überprüfung der Vorrichtung und die Inspektionskalibrierung. Sobald der Prozess stabil ist, kommen spätere Chargen schneller voran, weshalb viele Einkäufer den Pilotlauf als Qualifizierungsschritt betrachten.
Spezifikationen in einen stabilen Nebelausstoß umwandeln
Der stabile Nebelausstoß beginnt schon lange vor dem Zusammenbau des Geräts. Es beginnt mit einer klar definierten Lochgeometrie, einer Prozessroute, die jede Stufe schützt, und Messmethoden, die widerspiegeln, wie das Netz tatsächlich verwendet wird. Wenn diese Elemente ausgerichtet sind, liefert die Platte von der ersten bis zur letzten Einheit den gleichen Sprühstrahl.
Für Teams, die ein neues Zerstäuberdesign planen, ist der nützlichste nächste Schritt eine schriftliche Spezifikation und ein Probelauf. Arbeiten Sie das Lochprofil, das Material und den Überprüfungsplan gemeinsam durch und verwenden Sie die Mikrolochbearbeitung Referenz zum Vergleich der Prozessgrenzen, bevor endgültige Ziele festgelegt werden.
Verwandte Produkte
-
Luftbefeuchter Aromatherapie Luftbefeuchter Beschlagen Tablett PCB Board USB6V12V24V Fünf Kopf PCB Treiber Board 10 Kopf Treiber Board
-
Medizinischer Inhalationsvernebler Atemschutzgerät Kopfmontierter Vernebler PCB-Treiber B
-
Medizinisches Mesh-Zerstäubertablett, PCB, elektronische Leiterplatte zur Raucherentwöhnung, Zerstäuberplatine, Treiberplatine
-
Treiberplatine für Luftbefeuchter Crescent PCB Board Timing 2/4h Funktion 1,5W
-
M16–108 kHz Polyimid-PI-Membran, Netz-Mikronetz-Vernebler, medizinischer Vernebler, Ultraschall-Netz-Vernebler, 3 μm mikroporöser Inhalationsvernebler mit Verneblerscheibe, Stromverbrauch 1–1,5 W
-
M16–108 kHz Polyimid-PI-Membran, Netz-Mikronetz-Vernebler, medizinischer Vernebler, Ultraschall-Netz-Vernebler, 3 μm mikroporöse Verneblerscheibe für Inhalator-Vernebler
-
M16–110 kHz Polyimid-PI-Membran, Netz-Mikronetz-Vernebler, medizinischer Vernebler, Ultraschall-Netz-Vernebler, 3 μm mikroporöse Verneblerscheibe für Inhalationsvernebler
-
M16–108 kHz Polyimid-PI-Membran, Netz-Mikronetz-Vernebler, medizinischer Vernebler, Ultraschall-Netz-Verneblertablette, 3 μm mikroporöse Inhalations-Budesonid-Verneblerschale
- Produktlinks
- Medizinischer Mesh-Piezo-Zerstäuber
- Polymer-PI-Film-Piezo-Zerstäuber
- Bleifreier Mesh-Piezo-Zerstäuber von KNN
- PI bleifreier Mesh-Nullpunkt-Chip
- Mikromaschiger Piezo-Zerstäuber für Heizung
- Piezo-Zerstäuber für Ventilator/Befeuchtung/Schönheit
- Ultraschall-Zerstäubungswandler
- Ultraschall-Hochfrequenz-Piezo-Zerstäuber
- Stromerzeugungs-/Heizungssensor-Piezo-Zerstäuber
- PCB-Design für medizinische Piezozerstäuber
- Präzisions-Laser-Mikrolochbearbeitungstechnologie
- Kontakt
-
Gebäude 1, Fortune Star 2, Nr. 311 Huanzhen North Road, Stadt Chang'an, Stadt Haining, Provinz Zhejiang, China.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil