
 Englisch
Was den bleifreien Mesh-Zeroing-Chip von PI zur Zukunft der sicheren medizinischen Zerstäubungstechnologie macht
Grundlegendes zu bleifreien Mesh-Zeroing-Chips von PI: Die Grundlage der modernen medizinischen Vernebelung
Die medizinische Verneblungstechnologie erfordert Präzision auf molekularer Ebene. Im Herzen jedes Fortgeschrittenen Bleifreier PI-Netznullungschip Darin liegt eine technische Lösung, die drei kritische Anforderungen in Einklang bringt: Einhaltung von Umweltvorschriften, Konsistenz bei der Partikelerzeugung und Zuverlässigkeit im klinischen Umfeld.
Ein bleifreier Mesh-Nullungschip von PI fungiert als Kernaktuator in medizinischen Verneblern, Ultraschallzerstäubern und Aerosolabgabesystemen. Im Gegensatz zu herkömmlichen Komponenten, die auf bleihaltiger piezoelektrischer Keramik basieren, kombiniert diese fortschrittliche Architektur einen Polyimidfilmschutz mit bleifreien Keramikelementen aus Kaliumnatriumniobat (KNN) und Mikrostrukturen aus 316L-Edelstahl. Diese Kombination eliminiert die Exposition gegenüber toxischem Blei und behält gleichzeitig die Schwingungspräzision bei, die für eine gleichmäßige Verteilung der Arzneimittelpartikel erforderlich ist.
Der Begriff „Nullstellen“ impliziert keine Rücksetzfunktion. Stattdessen wird der Präzisionsfertigungsprozess beschrieben, der Maßabweichungen in den Maschenöffnungen eliminiert. Wenn die Netzöffnungen auch nur geringfügig von ihrer Nominalgeometrie abweichen, weist das resultierende Aerosol Unterschiede in der Partikelgröße auf, was sich direkt auf die klinischen Ergebnisse auswirkt. Die Nullungstechnologie stellt sicher, dass jedes Mikroloch mit einem Null-Toleranz-Versatz ausgerichtet ist, was eine konsistente Partikelerzeugung über Millionen von Vibrationszyklen hinweg ermöglicht.
Für Beschaffungsfachleute und Hersteller medizinischer Geräte ist die Auswahl von a bleifreie Mesh-Verneblerscheibe stellt nun eher eine strategische Notwendigkeit als ein optionales Upgrade dar. Globale Marktvorschriften, Richtlinien für Gesundheitseinrichtungen und Wettbewerbspositionierung laufen alle in dieser einzigen Komponente zusammen. In diesem Leitfaden wird untersucht, warum, wie und was bei der Beschaffung dieser kritischen Elemente zu bewerten ist.
Warum die Einhaltung der Bleifreiheit bei der medizinischen Zerstäubung nicht mehr verhandelbar ist
Die regulatorische Landschaft treibt den Branchenwandel voran
Die Richtlinie zur Beschränkung gefährlicher Stoffe (RoHS) stellt eine der bedeutendsten regulatorischen Veränderungen in der Herstellung medizinischer Geräte in den letzten zwei Jahrzehnten dar. Ursprünglich in der Europäischen Union umgesetzt, haben sich RoHS und ähnliche Rahmenwerke weltweit ausgeweitet und betreffen nicht nur medizinische Geräte, die für EU-Märkte bestimmt sind, sondern auch Systeme, die nach Nordamerika, in den asiatisch-pazifischen Raum und in Schwellenländer exportiert werden.
Herkömmliche piezoelektrische Komponenten stützten sich auf Bleizirkonattitanat (PZT)-Formulierungen, um die hohen Kopplungskoeffizienten zu erreichen, die für eine effiziente elektromechanische Umwandlung erforderlich sind. Der Bleigehalt dieser alten Keramiken lag typischerweise zwischen 45 und 65 Gewichtsprozent. Medizinische Vernebler, die solche Komponenten enthalten, waren in umweltbewussten Märkten mit Exportbarrieren, behördlichen Neuzertifizierungskosten und Reputationsrisiken konfrontiert.
Der Übergang zu bleifreien Technologien ist nicht nur ein Compliance-Kontrollkästchen. Medizinische Einrichtungen implementieren zunehmend Umwelt-, Gesundheits- und Sicherheitsprotokolle (EHS), die die Beschaffung von Komponenten auf Lieferanten mit zertifizierter bleifreier Fertigung beschränken. Gesundheitssysteme, die die Expositionsrisiken für ihre Belegschaft und Gemeinden verwalten, haben damit begonnen, Geräte mit alten Materialien abzulehnen, was unabhängig von formellen Vorschriften zu Marktdruck führt.
Materialsicherheit bei der therapeutischen Arzneimittelabgabe
Über die Einhaltung gesetzlicher Vorschriften hinaus geht das Argument der Biokompatibilität auf eine klinische Realität ein: Pharmazeutische Aerosole müssen beim Durchgang durch das Komponentensystem chemisch inert bleiben. Bleihaltige Keramik birgt zwei Gefahren: mögliche Auslaugung unter sauren Bedingungen (einige vernebelte Medikamente sind pH-empfindlich) und Oberflächenkontamination während der Herstellung oder Gerätemontage.
KNN-basierte bleifreie Keramik eliminiert diese Pfade vollständig. Kaliumnatriumniobat bietet vergleichbare piezoelektrische Koeffizienten wie herkömmliche PZT-Materialien und führt gleichzeitig keine toxischen Elemente in den Weg der Arzneimittelabgabe ein. In Kombination mit einem 316L-Edelstahlgewebe in medizinischer Qualität schafft diese Materialauswahl eine biokompatible Plattform, die für Anwendungen mit direktem Patientenkontakt geeignet ist.
Die Polyimid (PI)-Filmschicht, die als Oberfläche der Komponente dient, isoliert den keramischen Aktuator zusätzlich von der Kammer für flüssige Medikamente und bietet so eine zusätzliche Barriere gegen Materialmigration. Dieses mehrschichtige Design spiegelt jahrzehntelange medizinische Geräteentwicklung wider, die sich auf die Beseitigung unbeabsichtigter chemischer Wechselwirkungen konzentriert.
Der Vorteil der Polyimidfolie: Präzision durch Materialtechnik
Thermische Stabilität und chemische Beständigkeit
Polyimidfolien stellen eine Klasse von Hochleistungspolymeren dar, die entwickelt wurden, um extremen thermischen und chemischen Umgebungen standzuhalten. Im Zusammenhang mit der medizinischen Zerstäubung wirken sich die Eigenschaften von PI-Filmen direkt auf die Betriebszuverlässigkeit und die Arzneimittelkompatibilität aus.
PI-Folien behalten ihre strukturelle Integrität über einen Temperaturbereich von minus 200 Grad Celsius bis plus 300 Grad Celsius. Dieses thermische Fenster umfasst sowohl klinische Lagerbedingungen (gekühlte Medikamente) als auch Sterilisationsprotokolle (Autoklavenzyklen erreichen typischerweise 121–132 Grad Celsius). Das Material weist innerhalb dieser Spanne keine Phasenübergänge, Dimensionsinstabilität oder Verschlechterung der mechanischen Eigenschaften auf.
Tests zur chemischen Beständigkeit zeigen, dass PI-Filme gegenüber einem breiten Spektrum pharmazeutischer Formulierungen, einschließlich wässriger Lösungen, alkoholischer Suspensionen und Aerosole auf Ölbasis, inert bleiben. Diese Kompatibilität verhindert, dass die Komponente die Arzneimittelchemie verändert, was für Medikamente mit engen therapeutischen Fenstern (inhalative Kortikosteroide, Bronchodilatatoren, antimikrobielle Wirkstoffe) weiterhin kritisch ist.
Schwingungskopplung und Partikelgleichmäßigkeit
Das Prinzip der Maschenzerstäubung hängt von der präzisen Steuerung der akustischen Vibration ab. Wenn piezoelektrische Keramik mit einer Resonanzfrequenz (typischerweise 110–180 Kilohertz für medizinische Vernebler) elektrisch angeregt wird, schwingt die Netzmembran vertikal und erzeugt Druckwellen, die Flüssigkeit in Mikrotröpfchen fragmentieren.
Die Polyimidfilmschicht übernimmt in diesem Prozess eine entscheidende mechanische Funktion. Es koppelt Vibrationsenergie vom Keramikaktuator an die Netzstruktur und dämpft gleichzeitig hochfrequente Geräusche und Oberwellen, die sonst zu unregelmäßigen Partikelgrößen führen würden. Stellen Sie sich die PI-Folie als Vibrationsmoderator vor, der sicherstellt, dass das Netz über seine gesamte Oberfläche eine saubere und gleichmäßige Energiezufuhr erhält.
Diese kontrollierte Energieübertragung ist der Grund, warum medizinische Vernebler mit PI-Folienschichten durchgängig Partikelgrößenverteilungen im Bereich von 1,0 bis 5,8 Mikrometern erreichen, die in den Arzneibuchstandards festgelegt sind. Geräte, die ungeschützte Keramikelemente verwenden, weisen eine größere Varianz auf, wobei einige Partikelfraktionen den optimalen Inhalationsbereich überschreiten und andere sich zu dicht ansammeln, um eine effektive Lungenabgabe zu ermöglichen.
Haltbarkeits- und Wiederverwendbarkeitsökonomie
In klinischen Umgebungen, insbesondere in Lungenabteilungen und Beatmungsstationen, versorgen Vernebler häufig mehrere Patienten im Rahmen von Desinfektionsprotokollen. Die Komponente muss wiederholter Hochtemperatursterilisation, Ultraschallreinigung und chemischen Desinfektionsmitteln standhalten.
Polyimidfolien weisen im Vergleich zu ungeschützten Keramiken eine überlegene Widerstandsfähigkeit gegenüber diesen Belastungen auf. Das Material wird nach Autoklavenzyklen nicht spröde, nimmt keine Feuchtigkeit auf, die die elektrischen Eigenschaften beeinträchtigen würde, und entwickelt keine Spannungsbrüche an Kanten, die alkalischen Reinigungslösungen ausgesetzt sind.
Für Krankenhäuser und Kliniken, die wiederverwendbare Geräte verwalten, senkt diese Haltbarkeit direkt die Gesamtbetriebskosten. Eine einzige hochwertige Medizinischer Zerstäubungschip können über Hunderte von Sterilisationszyklen zuverlässig funktionieren, wohingegen Komponenten ohne PI-Folienschutz häufig nach 50–100 Anwendungen ausgetauscht werden müssen, was die Kosten für Verbrauchsmaterialien erheblich erhöht.
Die Mikronetzstruktur: Technische Atomisierung im Mikrometermaßstab
Nullstellung von Mesh-Architektur und Präzisionsfertigung
Der Begriff „Nullungsnetz“ beschreibt eher eine Fertigungsleistung als ein funktionelles Merkmal. Jede Netzstruktur enthält Hunderte präzise geformter Öffnungen, die typischerweise einen Durchmesser von 2,0 bis 4,5 Mikrometern haben und in geometrischen Mustern angeordnet sind, die für die Tröpfchenverteilung optimiert sind.
Um bei diesen Öffnungen eine Nulltoleranz zu erreichen, sind mehrstufige Präzisionsbearbeitungs- oder Elektroforming-Prozesse erforderlich. Das 316L-Edelstahlsubstrat besteht zunächst aus einem flachen Blech, wird einer chemischen Ätzung oder Ionenstrahlbearbeitung unterzogen, um die anfängliche Lochgeometrie zu erzeugen, und erhält dann eine Präzisionsbearbeitung, um Oberflächenrauheit und Maßabweichungen zu beseitigen. Die Toleranzspezifikation beschränkt sich in der Regel auf Abweichungen von plus oder minus 0,2 Mikrometern, was einer Genauigkeit entspricht, die der Kontrolle des Durchmessers eines menschlichen Haares auf Tausendstel Zoll entspricht.
Warum ist diese Präzision klinisch wichtig? Stellen Sie sich einen Vernebler vor, der einem Patienten mit Asthma einen Bronchodilatator verabreicht. Die optimale Partikelgröße für Ablagerungen in den unteren Atemwegen liegt zwischen 2,5 und 5,0 Mikrometern. Partikel, die größer als 6 Mikrometer sind, lagern sich in den oberen Atemwegen und im Mund ab und verschwenden Medikamente. Partikel, die kleiner als 1,0 Mikrometer sind, bleiben in der Schwebe und verlassen die Atemwege ohne Ablagerung. Ein Netz mit Aperturdrift verursacht eine heterogene Tröpfchenerzeugung, wodurch 15–25 Prozent der Medikamentenladung durch ineffiziente Verteilungsmuster verschwendet werden.
Klinische Auswirkungen der Gleichmäßigkeit der Partikelgröße
Atemphysiologie und Pharmakokinetik laufen auf der Netzebene zusammen. Wenn ein Vernebler gleichmäßige Partikel erzeugt, die auf das optimale Inhalationsfenster ausgerichtet sind, verbessern sich die klinischen Ergebnisse messbar. Patienten benötigen weniger Inhalationsversuche, um therapeutische Blutspiegel zu erreichen, die Behandlungsdauer verkürzt sich und systemische Nebenwirkungen nehmen aufgrund der effizienteren lokalen Verabreichung ab.
Bei der Behandlung chronisch obstruktiver Lungenerkrankungen (COPD) führt diese Effizienz zu einer verbesserten Patientencompliance. Eine Behandlung, die von 8–10 Minuten auf 5–6 Minuten verkürzt wird, erhöht die Wahrscheinlichkeit, dass Patienten die Therapie abschließen, insbesondere bei älteren oder kognitiv beeinträchtigten Bevölkerungsgruppen.
Präzise Netzstrukturen minimieren zudem den Medikamentenabfall. Hochwertige Zerstäubungschips bringen 90–95 Prozent der verschriebenen Dosis in das Zielgewebe, während Geräte mit unregelmäßigen Maschen nur eine Effizienz von 70–80 Prozent erreichen. Im Laufe eines Jahres kann eine Krankenhausabteilung, die 50 Vernebler verwendet, allein durch die Auswahl der Komponenten 20 bis 30 Prozent der Kosten für Atemwegsmedikamente einsparen.
Reproduzierbarkeit und Fertigungskonsistenz
Die Qualität medizinischer Geräte erfordert nicht nur, dass eine einzelne Komponente den Spezifikationen entspricht, sondern auch, dass jede in einem Produktionslauf hergestellte Einheit die gleiche Leistung aufweist. Diese Reproduzierbarkeit erfordert eine Prozesskontrolle, die weit über die allgemeinen Industriestandards hinausgeht.
Fortschrittliche Einrichtungen, die statistische Prozesskontrolle (SPC), prozessbegleitende Qualitätsüberprüfung und Rückverfolgbarkeitsdokumentation implementieren, stellen sicher, dass die Geometrie der Maschenöffnungen über mehrere Produktionsjahre hinweg konsistent bleibt. Jede fertige Komponente erhält eine Dokumentation der Dimensionsparameter, piezoelektrischen Reaktionseigenschaften und elektrischen Impedanzmessungen, sodass Kunden die Leistung vor der Integration in fertige Geräte überprüfen können.
Technische Spezifikationen und Integrationsanforderungen für die Beschaffung
Kernmaterialzusammensetzung und Leistungsparameter
Das Verständnis der Komponentenspezifikationen ermöglicht fundierte Beschaffungsentscheidungen und erleichtert technische Diskussionen mit Fertigungspartnern. Die folgende Tabelle fasst die wesentlichen Parameter zusammen, die eine hohe Leistung auszeichnen Bleifreier PI-Netznullungschip Lösungen:
| Parameter | Spezifikation | Klinische Bedeutung |
|---|---|---|
| Piezoelektrisches Keramikmaterial | KNN (Kaliumnatriumniobat) | Bleifreie Compliance, biokompatibel |
| Oberflächenschutzschicht | Polyimid (PI)-Folie | Chemische Isolierung, thermische Stabilität |
| Mesh-Substrat | Edelstahl 316L | Korrosionsbeständig, biokompatibel |
| Durchmesser der Maschenöffnung | 2,0–4,5 Mikrometer | Steuert die Partikelgrößenverteilung |
| Maßtoleranz | /- 0,2 Mikrometer | Gewährleistet Gleichmäßigkeit im gesamten Netz |
| Betriebstemperaturbereich | -200 bis 300 Grad Celsius | Deckt Lagerung und Sterilisation ab |
| Resonanzfrequenz | 110-180 Kilohertz | Optimiert für die Aerosolerzeugung |
| Einhaltung gesetzlicher Vorschriften | RoHS-zertifiziert, bleifrei verifiziert | Export und Anlagenabnahme |
Anwendungsszenarien und Gerätekompatibilität
Während medizinische Vernebler das Hauptanwendungssegment darstellen, bedient die bleifreie Netzzerstäubungstechnologie mehrere therapeutische und Verbrauchermärkte:
- Medizinische pulmonale Verabreichungssysteme: Asthmainhalatoren, COPD-Vernebler, Aerosolgeneratoren für Mukoviszidose
- Respiratorische Immuntherapie: Impfplattformen, die adjuvantierte Antigene an die Atemwegsschleimhaut abgeben
- Schönheits- und Ästhetikgeräte: Gesichtsfeuchtigkeitssysteme, Mikronebelplattformen, Abgabe von kosmetischem Serum
- Luftbefeuchtungssysteme: Ultraschall-Luftbefeuchter für Wohn- und Klinikumgebungen
- Aromatherapie und Luftbehandlung: Diffusion ätherischer Öle, Integration der Luftreinigung
Jedes Anwendungssegment weist unterschiedliche Betriebsbedingungen auf. Medizinische Geräte erfordern höchste Präzision und Sterilisationskompatibilität, während bei Schönheitsanwendungen für Verbraucher ästhetische Konsistenz und ein geräuschloser Betrieb im Vordergrund stehen. Beschaffungsteams sollten ihren spezifischen Anwendungsfall kommunizieren, um sicherzustellen, dass die Komponentenauswahl anwendungskritische Parameter berücksichtigt.
Bestellaspekte und Lieferkettenstrategie
Bei der Planung der Komponentenbeschaffung beeinflussen mehrere praktische Faktoren die Durchlaufzeit, die Kostenstruktur und die Liefersicherheit:
- Mindestbestellmengen (MOQ): In der Regel liegen sie zwischen 5.000 und 50.000 Einheiten, je nach Komplexität der Anpassung und Produktionsplanung
- Musterverfügbarkeit: Die meisten Hersteller unterstützen Tests vor der Produktion mit kleinen Mustermengen und ermöglichen so eine Validierung vor der vollständigen Verpflichtung
- Variation der Lieferzeit: Standardkonfigurationen benötigen in der Regel 8–12 Wochen von der Auftragsbestätigung bis zur Lieferung, wobei Expressoptionen zu Premiumpreisen verfügbar sind
- Flexibilität bei der Anpassung: Der Durchmesser der Maschenöffnung, die Resonanzfrequenz und der Typ des elektrischen Steckverbinders können angepasst werden, Änderungen erfordern jedoch zusätzliche technische Vorlaufzeit
- Dokumentation und Zertifizierung: Medizinische Anwendungen erfordern eine vollständige Rückverfolgbarkeitsdokumentation, Materialzertifikate und Testberichte, was zu einer erhöhten Verwaltungszeit führt
Leistungsvergleich: bleifreie Technologie im Vergleich zu älteren Komponentenarchitekturen
Das Verständnis des Leistungsunterschieds zwischen modernen bleifreien Netzkomponenten und älteren bleibasierten Systemen verdeutlicht die technischen und kommerziellen Gründe für den Branchenwechsel. Der folgende Vergleich befasst sich mit wichtigen Leistungskennzahlen, die für Hersteller medizinischer Geräte und Beschaffungsfachleute relevant sind:
| Leistungsmetrik | Bleifreie (KNN) Technologie | Legacy-PZT-Technologie |
|---|---|---|
| Piezoelektrischer Kopplungskoeffizient | 0,68-0,72 | 0,70-0,74 |
| Zerstäubungseffizienz | 92-96 Prozent | 88-94 Prozent |
| Partikelgrößenkonsistenz (CV) | 8-12 Prozent | 12-18 Prozent |
| Toleranz des Sterilisationszyklus | 500 Zyklen | 200-300 Zyklen |
| Einhaltung gesetzlicher Vorschriften Barriers | Keine für große Märkte | RoHS-Rezertifizierung erforderlich |
| Materialmigrationsrisiko | Absichtlich eliminiert | Mögliche Bleiauswaschung unter pH-Stress |
| Langfristige Betriebskosten | Geringer aufgrund der erweiterten Wiederverwendbarkeit | Höhere Häufigkeit des Komponentenaustauschs |
Der Vergleich zeigt, dass moderne bleifreie Technologien nicht nur Compliance-Hürden beseitigen, sondern auch messbare Leistungsverbesserungen bei den für klinische Ergebnisse wichtigsten Kennzahlen liefern: Zerstäubungseffizienz und Partikelgrößenkonsistenz. Diese Verbesserungen spiegeln jahrzehntelange materialwissenschaftliche Fortschritte bei der Entwicklung piezoelektrischer Keramiken wider, die die Eigenschaften ihrer bleihaltigen Vorgänger erreichen oder übertreffen.
Häufig gestellte Fragen zu bleifreien Mesh-Zeroing-Chips von PI
F1: Wie wirkt sich das bleifreie Design im Vergleich zu herkömmlichen Komponenten auf die Zerstäubungsleistung aus?
Moderne bleifreie Keramiken auf KNN-Basis erreichen piezoelektrische Koeffizienten innerhalb von 95–98 Prozent der herkömmlichen PZT-Materialien. In Kombination mit präziser Netztechnik und Polyimidfilmschutz weisen bleifreie Komponenten oft eine überlegene Zerstäubungskonsistenz auf. Die PI-Filmschicht verbessert tatsächlich die Leistung, indem sie eine kontrolliertere Vibrationskopplung bietet als ungeschützte Keramikoberflächen. Klinische Studien haben gezeigt, dass moderne bleifreie Vernebler eine gleiche oder bessere Gleichmäßigkeit der Partikelgröße erreichen, was sich direkt in besseren Therapieergebnissen und weniger Medikamentenverschwendung niederschlägt.
F2: Kann ich Muster anfordern, bevor ich eine Großbestellung aufnehme?
Ja. Die meisten Hersteller unterstützen Beispielprogramme, die speziell für die Validierung vor der Produktion entwickelt wurden. Die Probenmengen liegen typischerweise zwischen 100 und 1.000 Einheiten und reichen für die Designintegration, elektrische Charakterisierung, Sterilisationskompatibilitätstests und erste klinische Bewertung aus. Die Lieferzeit für Muster beträgt in der Regel 3–4 Wochen ab Auftragsbestätigung. Diese Musterverfügbarkeit eliminiert das Kaufrisiko und ermöglicht Ihrem Technikteam, die Leistung anhand der Anwendungsanforderungen zu überprüfen, bevor Volumenzusagen abgeschlossen werden. Geben Sie bei der Anforderung von Proben Anwendungsspezifikationen an, einschließlich der beabsichtigten Resonanzfrequenz, der Maschenöffnungsgröße und der Häufigkeit der Sterilisationsexposition, um sicherzustellen, dass die Probenkomponenten Ihren Produktionsanforderungen entsprechen.
F3: Mit welcher Mindestbestellmenge sollte ich rechnen?
Die Mindestbestellmengen (MOQ) variieren je nach Anpassungsgrad und Produktionsplanung. Standardkonfigurationen weisen in der Regel MOQ-Werte von 10.000 bis 25.000 Einheiten auf, was es Herstellern ermöglicht, effiziente Produktionsläufe einzurichten und Einrichtungskosten zu rechtfertigen. Stark angepasste Komponenten (nicht standardmäßige Netzgeometrie, spezielle elektrische Schnittstellen oder seltene Frequenzziele) erfordern möglicherweise höhere MOQ-Werte, die manchmal 50.000 Einheiten erreichen. Umgekehrt bieten Hersteller möglicherweise reduzierte Mindestbestellmengen für Komponenten an, die zu ihren bestehenden Produktionsplattformen passen. Durch direkte Gespräche mit den Vertriebstechnikteams können häufig Lösungen gefunden werden, die Ihre Mengenanforderungen mit der Produktionsökonomie in Einklang bringen.
F4: Mit welchen Vorlaufzeiten kann ich für Produktionsaufträge rechnen?
Die Standardvorlaufzeiten für etablierte Konfigurationen betragen in der Regel 8–12 Wochen von der Auftragsbestätigung bis zur Lieferung. Dieser Zeitplan umfasst die Materialbeschaffung, Präzisionsfertigung, Qualitätsprüfung und Dokumentationserstellung. Für eine Lieferung innerhalb von 6 bis 8 Wochen sind möglicherweise beschleunigte Lieferoptionen zu Premiumpreisen verfügbar. Für kundenspezifische Komponenten, die Designänderungen oder neue Werkzeuge erfordern, können die Lieferzeiten bis zu 16–20 Wochen betragen. Der internationale Versand dauert je nach Bestimmungsort und Zollabwicklung in der Regel zusätzlich 2–4 Wochen. Berücksichtigen Sie bei der Planung von Produkteinführungen oder Lieferkettenaktivitäten diese Zeitpläne und kommunizieren Sie die Dringlichkeit bei der ersten Lieferantenbewertung, um die zeiteffizientesten Beschaffungspartner zu ermitteln.
F5: Wie stelle ich sicher, dass die Proben meinen Anwendungsanforderungen entsprechen?
Die umfassende Evaluierung vor der Produktion umfasst elektrische, mechanische und Kompatibilitätstests. Fordern Sie an, dass die Probenkomponenten Impedanzmessungen, eine Charakterisierung der Resonanzfrequenz und eine Dokumentation zur Sterilisationskompatibilität umfassen. Integrieren Sie Muster in Ihr zusammengebautes Gerät und führen Sie Funktionstests unter realen Betriebsbedingungen durch. Bewerten Sie die Partikelgrößenverteilung mithilfe von Laserbeugung oder anderen geeigneten Analysemethoden. Bewerten Sie die Vibrationskonsistenz über längere Laufzeiten und überprüfen Sie die Sterilisationstoleranz, wenn Ihre Anwendung wiederverwendbare Geräte umfasst. Die meisten professionellen Hersteller stellen eine vollständige technische Dokumentation zur Unterstützung dieser Validierungsaktivitäten zur Verfügung und können externe Testlabore empfehlen, wenn eine unabhängige Überprüfung erforderlich ist.
F6: Wie wird die RoHS- und Bleifrei-Konformität überprüft?
Seriöse Hersteller stellen umfassende Compliance-Dokumente zur Verfügung, darunter Materialzusammensetzungszertifikate, Herstellungsprozesszertifizierungen und Testergebnisse Dritter, die das Fehlen eingeschränkter Substanzen bestätigen. Fordern Sie eine spezifische Überprüfung an, ob die Zertifizierungen alle eingeschränkten Stoffe abdecken, die in den geltenden RoHS-Richtlinien aufgeführt sind (Blei, Cadmium, Quecksilber, sechswertiges Chrom und bromierte Flammschutzmittel). Die Dokumentation sollte auch bestätigen, dass die Herstellungsprozesse während der gesamten Produktion und Montage die bleifreie Integrität wahren. Für medizinische Geräteanwendungen können Aufsichtsbehörden eine Rückverfolgbarkeit bis hin zu Rohstofflieferanten verlangen, was eine umfassende Dokumentation der Produktkette erforderlich macht. Professionelle Hersteller pflegen diese Dokumentation als Standardgeschäftspraxis.
F7: Können diese Komponenten an bestimmte Frequenz- oder Netzanforderungen angepasst werden?
Ja, innerhalb angemessener technischer Einschränkungen. Die Resonanzfrequenz kann durch Modifizieren der Keramikdicke oder der Zusammensetzung der Trägerschicht angepasst werden, was typischerweise Frequenzbereiche von 80 bis 200 Kilohertz ermöglicht. Der Durchmesser und die Geometrie der Netzöffnung können individuell angepasst werden, um die gewünschte Partikelgrößenverteilung für bestimmte therapeutische Anwendungen zu erreichen. Die kundenspezifische Anpassung erfordert jedoch Konstruktionszeit und kann neue Werkzeuge oder Anpassungen des Herstellungsprozesses erforderlich machen, was in der Regel zu höheren Komponentenpreisen und längeren Vorlaufzeiten führt. Für medizinische Verneblungsanwendungen optimierte Standardkonfigurationen stellen die kostengünstigste Wahl für die Massenproduktion dar. Wenn Ihre Anwendung eine individuelle Anpassung erfordert, stellen Sie detaillierte Spezifikationen und Leistungsziele bereit, damit Hersteller kostengünstige Lösungen entwickeln können.
F8: Welche Sterilisationsmethoden sind mit diesen Komponenten kompatibel?
Die bleifreien Netzkomponenten von PI tolerieren mehrere Sterilisationsmodalitäten, die üblicherweise bei der Verarbeitung medizinischer Geräte eingesetzt werden. Die Sterilisation im Autoklaven bei 121–132 Grad Celsius stellt die gebräuchlichste Methode dar und stellt keine Einschränkungen für die Zuverlässigkeit der Komponenten dar. Die chemische Sterilisation mit Ethylenoxid oder anderen Dampfphasen-Sterilisationsmitteln ist vollständig kompatibel. Die Exposition gegenüber Gammastrahlung stellt keine Bedenken bezüglich der Verschlechterung dar. Die Ultraschallreinigung in wässrigen oder organischen Lösungsmitteln ist verträglich und tatsächlich vorteilhaft, um Medikamentenrückstände vor der Sterilisation zu entfernen. Beauftragen Sie die Hersteller bei der Planung von Sterilisationsprotokollen für wiederverwendbare Geräte mit der Überprüfung, ob bestimmte chemische Desinfektionsmittel und thermische Expositionsparameter mit den Komponentenspezifikationen übereinstimmen, um eine längere Lebensdauer für klinische Anwendungen sicherzustellen.
Strategische Überlegungen für Gerätehersteller und Beschaffungsexperten
Der Übergang zur bleifreien Mesh-Zerstäubungstechnologie stellt einen grundlegenden Wandel in der Art und Weise dar, wie Hersteller medizinischer Geräte mit der Komponentenbeschaffung, der Einhaltung gesetzlicher Vorschriften und der klinischen Leistung umgehen. Die bleifreien Netznullungschips von PI verkörpern diesen Übergang und sorgen gleichzeitig für Verbesserungen bei Sicherheit, Präzision und behördlicher Akzeptanz.
Für Beschaffungsteams, die Komponentenoptionen bewerten, sollte der Entscheidungsrahmen die Einhaltung gesetzlicher Vorschriften, die klinische Wirksamkeit, die Zuverlässigkeit der Lieferkette und die Gesamtbetriebskosten umfassen. Herkömmliche bleihaltige Komponenten scheitern zunehmend an regulatorischen Kriterien und stoßen in umweltbewussten Regionen auf Marktbarrieren. Moderne bleifreie Alternativen beseitigen nicht nur diese Hindernisse, sondern zeigen auch messbare Leistungsverbesserungen bei den für die klinischen Ergebnisse wichtigsten Kennzahlen.
Wenn Sie Hersteller mit der Qualifizierung und Beschaffung von Komponenten beauftragen, sollten Sie der technischen Dokumentation, dem Rückverfolgbarkeitsnachweis und der Probenvalidierung Vorrang vor preisorientierten Verhandlungen geben. Komponenten, die eine hervorragende Gleichmäßigkeit der Partikelgröße und Sterilisationsbeständigkeit ermöglichen, senken letztendlich die Gesamtsystemkosten, indem sie die klinischen Ergebnisse verbessern und die Lebensdauer der Geräte verlängern. Eine bescheidene Prämie für Hochleistungskomponenten wird in der Regel durch eine verbesserte Patientencompliance, weniger Medikamentenverschwendung und eine geringere Austauschhäufigkeit im klinischen Einsatz ausgeglichen.
Für Beschaffungsteams, die bereit sind, die Komponentenbewertung voranzutreiben, ist die direkte Zusammenarbeit mit Fertigungspartnern, die umfassenden technischen Support, Musterprogramme und Compliance-Dokumentation anbieten, der effizienteste Weg nach vorne. Fordern Sie technische Datenblätter, behördliche Unterlagen und Probenmengen an, die für die Validierung vor der Produktion geeignet sind. Kommunizieren Sie Ihre Anwendungsanforderungen klar, einschließlich der beabsichtigten Gerätearchitektur, der thermischen Belastung, der Medikamentenkompatibilität und des Volumenzeitplans. Dieser kollaborative Ansatz bildet die Grundlage für eine zuverlässige Lieferbeziehung und liefert Komponenten, die für Ihre spezifischen klinischen oder Verbraucheranwendungsanforderungen optimiert sind.
Verwandte Produkte
-
Luftbefeuchter Aromatherapie Luftbefeuchter Beschlagen Tablett PCB Board USB6V12V24V Fünf Kopf PCB Treiber Board 10 Kopf Treiber Board
-
Medizinischer Inhalationsvernebler Atemschutzgerät Kopfmontierter Vernebler PCB-Treiber B
-
Medizinisches Mesh-Zerstäubertablett, PCB, elektronische Leiterplatte zur Raucherentwöhnung, Zerstäuberplatine, Treiberplatine
-
Treiberplatine für Luftbefeuchter Crescent PCB Board Timing 2/4h Funktion 1,5W
-
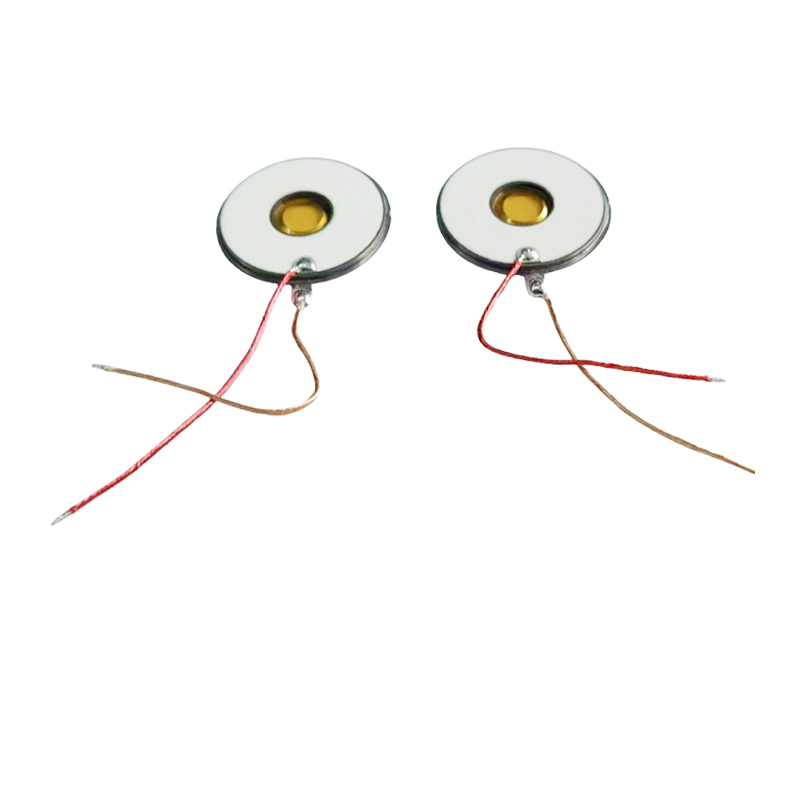
M16–108 kHz Polyimid-PI-Membran, Netz-Mikronetz-Vernebler, medizinischer Vernebler, Ultraschall-Netz-Vernebler, 3 μm mikroporöser Inhalationsvernebler mit Verneblerscheibe, Stromverbrauch 1–1,5 W
-
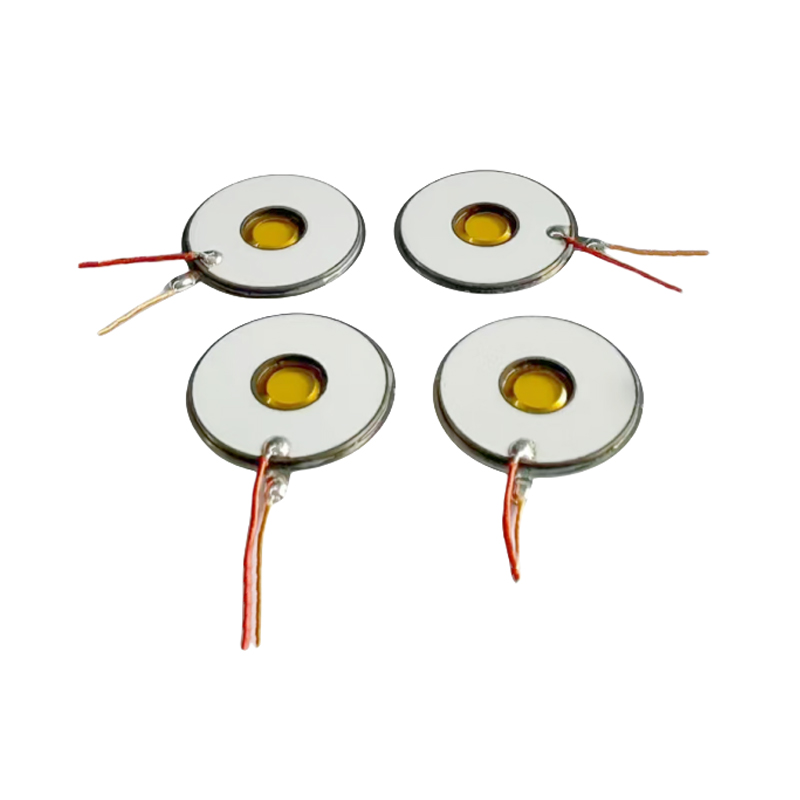
M16–108 kHz Polyimid-PI-Membran, Netz-Mikronetz-Vernebler, medizinischer Vernebler, Ultraschall-Netz-Vernebler, 3 μm mikroporöse Verneblerscheibe für Inhalator-Vernebler
-
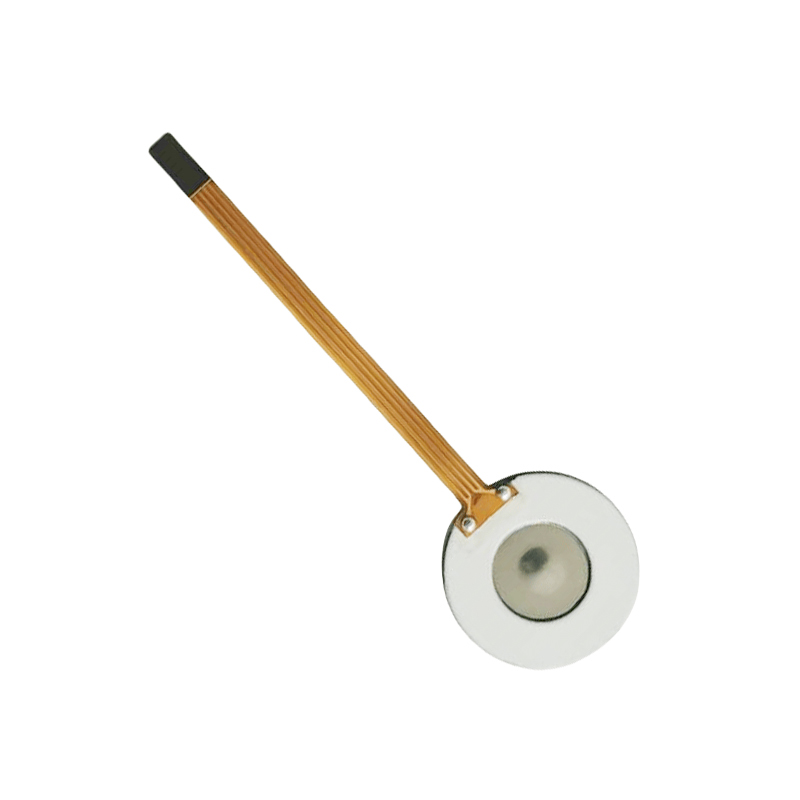
M16–110 kHz Polyimid-PI-Membran, Netz-Mikronetz-Vernebler, medizinischer Vernebler, Ultraschall-Netz-Vernebler, 3 μm mikroporöse Verneblerscheibe für Inhalationsvernebler
-
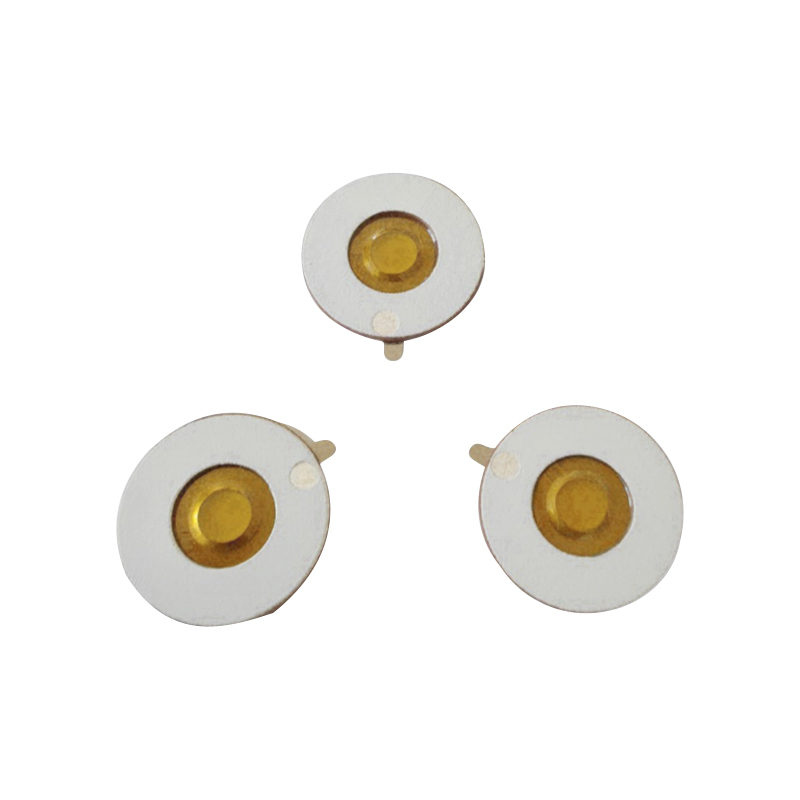
M16–108 kHz Polyimid-PI-Membran, Netz-Mikronetz-Vernebler, medizinischer Vernebler, Ultraschall-Netz-Verneblertablette, 3 μm mikroporöse Inhalations-Budesonid-Verneblerschale
- Produktlinks
- Medizinischer Mesh-Piezo-Zerstäuber
- Polymer-PI-Film-Piezo-Zerstäuber
- Bleifreier Mesh-Piezo-Zerstäuber von KNN
- PI bleifreier Mesh-Nullpunkt-Chip
- Mikromaschiger Piezo-Zerstäuber für Heizung
- Piezo-Zerstäuber für Ventilator/Befeuchtung/Schönheit
- Ultraschall-Zerstäubungswandler
- Ultraschall-Hochfrequenz-Piezo-Zerstäuber
- Stromerzeugungs-/Heizungssensor-Piezo-Zerstäuber
- PCB-Design für medizinische Piezozerstäuber
- Präzisions-Laser-Mikrolochbearbeitungstechnologie
- Kontakt
-
Gebäude 1, Fortune Star 2, Nr. 311 Huanzhen North Road, Stadt Chang'an, Stadt Haining, Provinz Zhejiang, China.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil